

CNC aluminiumsekstrudering: Prosess-, kostnads- og maskineringsveiledning
CNC aluminium ekstrudering er en hybrid produksjonsrute: et aluminiumsstykke skyves først gjennom en ståldyse for å danne en nesten nettformet profil, og CNC-bearbeiding legger deretter til presisjonsfunksjoner - kuttet i lengde, borede og tappet hull, freste lommer, spor og graveringer. Ekstruderingstrinnet leverer rimelig geometri langs delens lengde, mens CNC-trinnsforsyningen har nøyaktighet ned til ±0,05 mm som en dyse alene ikke kan produsere.
For deler med konstant tverrsnitt ved volumer på omtrent 100–10 000 enheter, reduserer denne kombinasjonen typisk delkostnadene med 40–70 % sammenlignet med å frese hele delen fra solid billett , fordi 85–95 % av materialet havner i den ferdige profilen i stedet for å maskineres bort som spon. Denne veiledningen dekker produksjonsarbeidsflyten, CNC-operasjonene som brukes på ekstruderte profiler, valg av legering og toleranse, og designreglene som holder sekundær maskinering billig.
Fra Billet til ferdig del: Produksjonsarbeidsflyten
En CNC-maskinert ekstruderingsdel beveger seg gjennom ekstruderingspressen først og maskineringssenteret etter det. Rekkefølgen er viktig, fordi varmebehandling og retting må skje før presisjonsmaskinering, og etterbehandling skjer vanligvis etter:
- Dysefabrikasjon - en H13 verktøyståldyse er maskinert og varmebehandlet, vanligvis koster $800–3000 og varer godt over 100 tonns produksjon.
- Ekstrudering — emnet varmes opp til 420–480°C og tvunget gjennom dysen av en hydraulisk sylinder som påfører 1 500–15 000 tonn, og produserer profiler opp til 6–7 m lange.
- Aldring – profiler bakes til temperering: T5 ved omtrent 180 °C i 4–6 timer, eller T6 med en løsningsbehandling nær 530 °C etterfulgt av aldring.
- CNC-skjæring — dobbelthodesager eller CNC-fresere kutter profiler til lengde på ±0,1 mm , langt strammere enn ±0,5 mm til en manuell sag.
- CNC sekundær bearbeiding - 3-akse eller 4-akse maskineringssentre borer, tapp, freser og forsenker ved å bruke dedikerte fiksturer som klemmer profilen uten å forvrenge tynne vegger.
- Avgrading og forberedelse av overflaten - kanter brytes og overflater rengjøres slik at belegg fester jevnt.
- Etterbehandling – anodisering (5–25 μm) eller pulverlakkering (60–120 μm) påføres etter bearbeiding slik at gjenger og samsvarende flater forblir nakne, ledende og dimensjonalt nøyaktige.
- Inspeksjon – kritiske hullposisjoner og gjengemålere verifiseres med CMM eller optisk måling mot tegningen.
CNC-operasjoner som vanligvis utføres på ekstruderte profiler
Ekstrudering definerer profilens tverrsnitt; CNC-maskinering definerer alt som gjør den til en brukbar del. De vanligste sekundære operasjonene inkluderer:
- Kutt i lengde — CNC-sager eller -fresere holder ±0,1 mm i lengden og produserer rene, firkantede ender klare for montering.
- Boring og tapping - fra M3 til M12 gjenger for montering; gjengedybde på minst 1,5× boltdiameteren er det pålitelige minimum i 6061-T6.
- Lomme- og sporfresing — grunne lommer for PCB, skjermer eller T-muttere, vanligvis 1–3 mm dype med hjørneradier som matcher endefresen (R1–R3 mm).
- Forboring og forsenking — utsparinger som lar hylster eller flatskruer sitte i flukt med profiloverflaten.
- Avslutt bearbeiding – front-, hakk- eller vinkelsnitt for sveisede eller boltede rammeskjøter.
- Gravering og merking — delenummer, logoer eller skalamarkeringer kuttet 0,1–0,3 mm dypt, ofte fylt med maling.
Fordi profilgeometrien allerede er dannet, fjerner hver av disse operasjonene bare noen få kubikkcentimeter materiale. En typisk sekundærbearbeidingssyklus for en del med 12 hull og 8 tappet hull tar 2–4 minutter , som oversetter til omtrent $1,50–4,00 i maskineringskostnad til standard butikkpriser på $40–80 per maskintime.

Ekstrudering CNC vs. Full CNC maskinering fra Billet
Det sentrale innkjøpsspørsmålet er om man skal bearbeide hele delen fra en solid blokk eller å ekstrudere formen først. Svaret avhenger nesten helt av volum og tverrsnittskonsistens:
| Kriterium | Ekstrudering CNC Sekundær | Full CNC fra Billet |
|---|---|---|
| Engangsverktøy | $800–3000 (extrusion die) | $100–500 (programoppsett) |
| Materialutnyttelse | 85–95 % | 10–30 % |
| Enhetskostnad @ 1000 stk | $6–12 | $25–45 |
| Maksimal praktisk lengde | 6–7 m (kan fraktes med lastebil) | 1–2 m (grense for maskinseng) |
| Funksjonsnøyaktighet | ±0,05 mm på CNC-funksjoner | ±0,01–0,05 mm totalt |
| Økonomisk volum | 100–10 000 enheter | 1–100 enheter |
Et konkret eksempel: et elektronisk kabinett som måler 300 × 120 × 50 mm i 6061-T6, med 20 maskinerte funksjoner, på 1000 enheter. Full CNC-bearbeiding koster omtrent $32 per del, eller $32 000 totalt. Ekstruderingsruten krever en $1200 dyse pluss omtrent $8 per del i profil og sekundær maskinering — totalt $9 200, en besparelse på rundt 70 % . Under omtrent 50–100 enheter gjør imidlertid matrisekostnaden og minimumsbestillingsmengden (vanligvis 300–500 kg per profil) maskinering av emner til det billigere og raskere alternativet.
Legeringsvalg og toleransestrategi
Ikke alle ekstruderingslegeringsmaskiner er like bra. Mykere legeringer som 6063 har en tendens til å stivne endefreser og produsere lange spon, mens 6061-T6 bryter spon rent og holder tappede gjenger godt - og det er derfor den dominerer CNC-maskinert ekstruderingsarbeid:
| Legering og temperament | maskinbearbeidbarhet* | Strekkstyrke (MPa) | Best for |
|---|---|---|---|
| 6061-T6 | 90 % | 310 | Strukturelle deler, gjenger, kapslinger |
| 6063-T5 | 70 % | 160 | Varmeavledere, trim, dekorative deler |
| 6082-T6 | 85 % | 310 | Europeisk struktur- og transportarbeid |
| 7075-T6 | 70 % | 572 | Luftfart (sjelden ekstrudert, høye kostnader) |
Toleranser bør deles mellom den ekstruderte geometrien og de maskinerte funksjonene, fordi de produseres av forskjellige prosesser til svært forskjellige kostnadsnivåer:
| Funksjonstype | Standard toleranse |
|---|---|
| Som ekstrudert tverrsnitt (EN 755-9, dim ≤ 30 mm) | ±0,20 mm |
| Presisjonsekstrudert tverrsnitt (EN 12020-2) | ±0,10 mm |
| CNC kuttet i lengde | ±0,10 mm |
| CNC-hullposisjon | ±0,05 mm |
| Tette CNC-funksjoner (boring, datumflate) | ±0,01–0,02 mm |
| Retthet etter strekking | 1–2 mm per meter |
Bruk kun stramme toleranser for maskinerte funksjoner som faktisk passer sammen med andre komponenter ; Ved å holde hele den ekstruderte seksjonen til ±0,05 mm tvinges ekstruderen til kostbare sorterings- eller presisjonsdyser uten funksjonell gevinst.
Designregler som holder sekundær maskinering billig
Hver CNC-funksjon på en ekstrudering koster maskintid, og tynnveggede profiler er langt mer følsomme for dårlig design enn solide blokker. Disse reglene reduserer konsekvent syklustid og skrot:
- Hold alle maskinerte funksjoner tilgjengelige fra tre akser – topp og to sider – for å unngå kostbar ommontering eller 5-akset arbeid.
- Gi utfreste lommer innvendige hjørneradier på minst R1–R3 mm for å matche standard endefreser; skarpe indre hjørner krever EDM eller små verktøy kjører sakte.
- Vedlikeholde vegger av minst 1,2 mm under maskinerte funksjoner — tynnere vegger skravler under fresing og forvrenges under klemkraft.
- Plasser hull som er minst 1,5× hulldiameteren fra profilkantene for å forhindre brudd, spesielt nær sveisesømmer i hule profiler.
- Referer til CNC-funksjoner fra maskinerte nullpunkter (en vendt ende eller en frest pute), ikke fra ekstruderte overflater som har ±0,2 mm variasjon.
- Bruk standard festestørrelser (M3, M4, M5, M6, M8) slik at butikken kan kjøre standard kraner og formverktøy uten tilpasset verktøy.
- Spesifiser standard ekstruderingstoleranser (EN 755-9 eller ASTM B221) for alle ikke-kritiske dimensjoner på tegningen.
Kostnadsdrivere og typiske applikasjoner
Når formen eksisterer, dominerer tre faktorer prisen per del av en CNC-maskinert ekstrudering:
- CNC syklus tid — den største sekundære kostnaden; til $40–80 per maskintime, dobling av antall hull dobler omtrent bearbeidingskostnadene, så konsolider festene der det er mulig.
- Dø amortisering - en terning på $1500 legger bare til $0,30 per del ved 5000 enheter , men $15 per del ved 100 enheter, og det er derfor volumet betyr så mye.
- Etterbehandling – anodisering eller pulverlakkering legger til 10–25 % av delkostnadene og kan kreve maskering av maskinerte overflater, noe som gir ekstra arbeid.
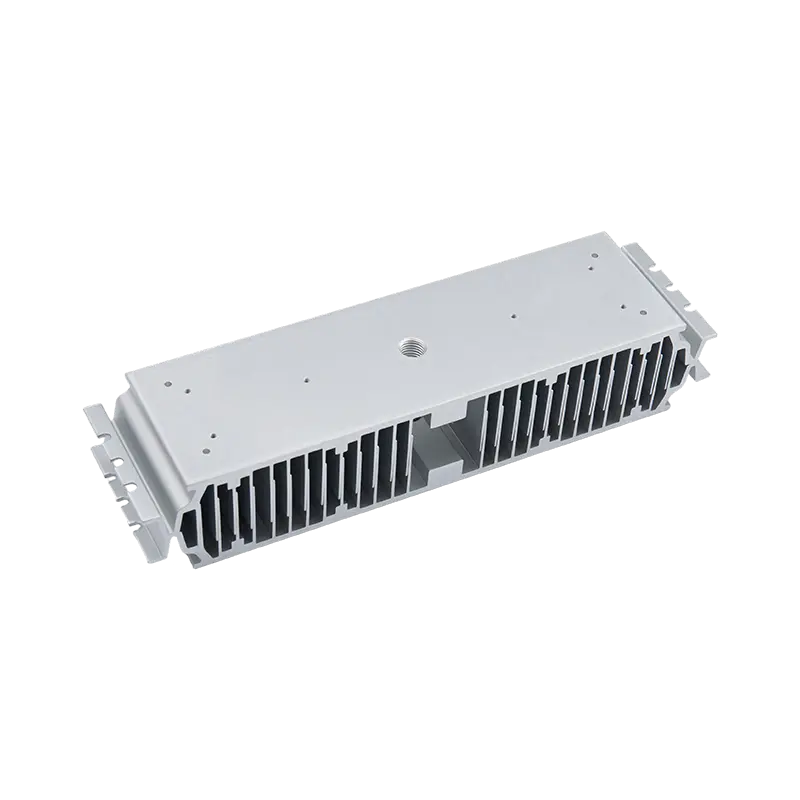
Delene som har størst nytte er lange, prismatiske og produsert i repeterbare partier: elektronikkkapslinger og chassis, LED-kjøleribbestenger, T-slot automatiseringsramme, EV-batterimodulskinner, solcellemonteringsprofiler, sideplater til transportbånd og skinner for medisinsk utstyr. I alle disse forblir tverrsnittet konstant mens hull, slisser og gjenger endres fra del til del - nøyaktig arbeidsdelingen mellom dyse og maskin.
Den praktiske standardoppskriften er en 6061-T6-profil med standard EN 755-9-toleranser, CNC-bearbeiding begrenset til funksjonelle funksjoner, og anodisering påført etter bearbeiding. Hvis din del har et konstant tverrsnitt og årlige volumer over noen hundre enheter, be om både et full-CNC-tilbud og et ekstruderings-pluss-CNC-tilbud – sammenligningen vil nesten alltid favorisere hybridruten, ofte med stor margin.
Forrige innlegg
Trefinish aluminiumsprofiler: Holdbar, estetisk og lite vedlikeholdsguide
Neste innlegg
Aluminiumsekstruderingsprofiler: Prosess, legeringer og designguide
Adresse
Nr. 18, industripark, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang-provinsen, Kina
Hurtigmeny
Abonner på nyhetsbrev
Opphavsrett © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Produsenter av tilpassede aluminiumsprofiler

