

To ekstruderingskjøringer etterlater den samme dysen på samme skift. Man kommer tilbake fra anodiseringslinjen med en jevn champagnetone; den andre k...
READ MORE
Hard anodisering av aluminiumslegering
Hard anodisering av aluminiumslegeringer er en spesialisert gren av aluminiumanodiseringsteknologi, som deler det samme kjerneprinsippet for elektrokjemisk oksidasjon som vanlig anodisering, men som skiller seg betydelig i prosessparametere.
Prosessen implementeres under følgende nøkkelbetingelser:
Temperaturkontroll: Utført ved et lavt temperaturområde, vanligvis mellom -5 ℃ og 5 ℃
Strømtetthet: Vedtar en relativt høy strømtetthet, rundt 2,5A/dm²
Spenningsinnstilling: Krever påføring av høy spenning under oksidasjonsprosessen
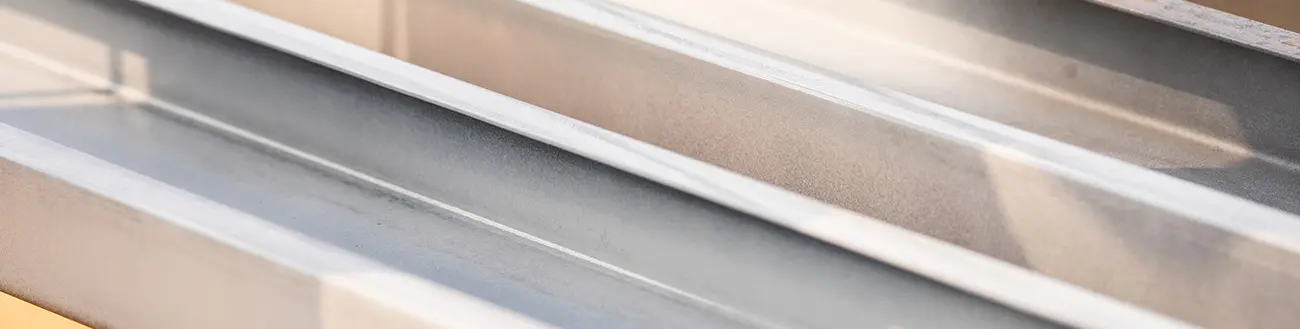
Disse parameterne muliggjør dannelse av en oksidfilm med en tykkelse fra 25 µm til 100 µm, som er merkbart tykkere enn filmtykkelsen som dannes ved konvensjonell anodisering. Filmen har god hardhet, med en Vickers hardhet (HV) på 300–600 eller høyere, og viser pålitelig slitestyrke.
Standard former for ekstruderte aluminiumsprofiler
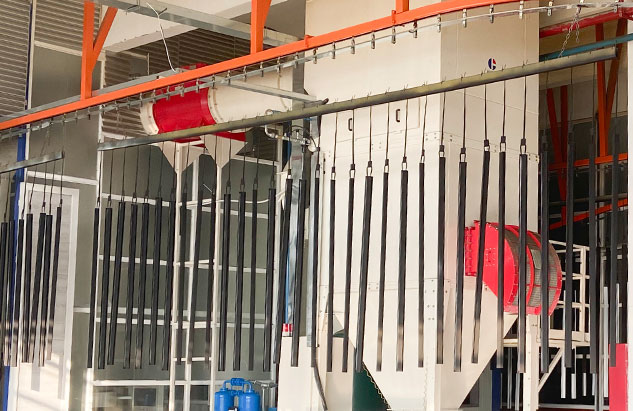
Forbehandlingstrinn
Avfetting: Fjern oljeflekker og urenheter på overflaten av arbeidsstykker av aluminiumslegering for å sikre ensartet anodiseringsreaksjon.
Sylting: Bruk passende sure løsninger for å fjerne den naturlige oksidfilmen og overflateoksidene til aluminiumslegeringen, og forbedre bindingskraften mellom substratet og den hardanodiserte filmen.
Skylling:Skyll arbeidsstykket grundig med rent vann etter avfetting og beising for å unngå gjenværende kjemiske midler som påvirker den påfølgende anodiseringsprosessen.
Anodiseringsimplementering
Senk det forbehandlede arbeidsstykket ned i elektrolytten, og bruk forhåndsinnstilt høyspenning og høy strømtetthet under lave temperaturforhold.
Kontroller reaksjonstiden strengt i henhold til den nødvendige oksidfilmtykkelsen for å sikre at filmen når måltykkelsesområdet.
Etterbehandlingstrinn
Forsegling:Utfør forseglingsbehandling på den anodiserte filmen for å redusere porøsiteten til filmen og forbedre dens korrosjonsbestandighet.
Rengjøring og tørking:Skyll det forseglede arbeidsstykket igjen og tørk det helt for å unngå overflatefuktighet som forårsaker sekundær forurensning eller korrosjon.
Non-stick Pan Processing
-
Non-stick Pan Processing
-
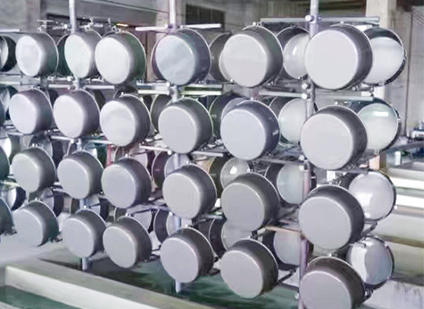
Non-stick Pan Processing
-
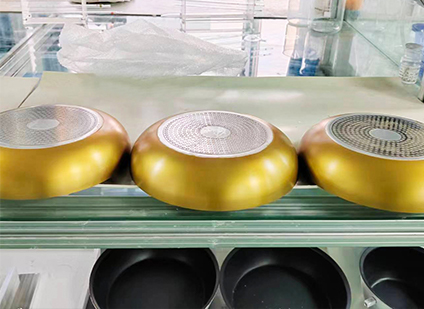
Non-stick Pan Processing
Hvilke produkter tilbyr vi?
-
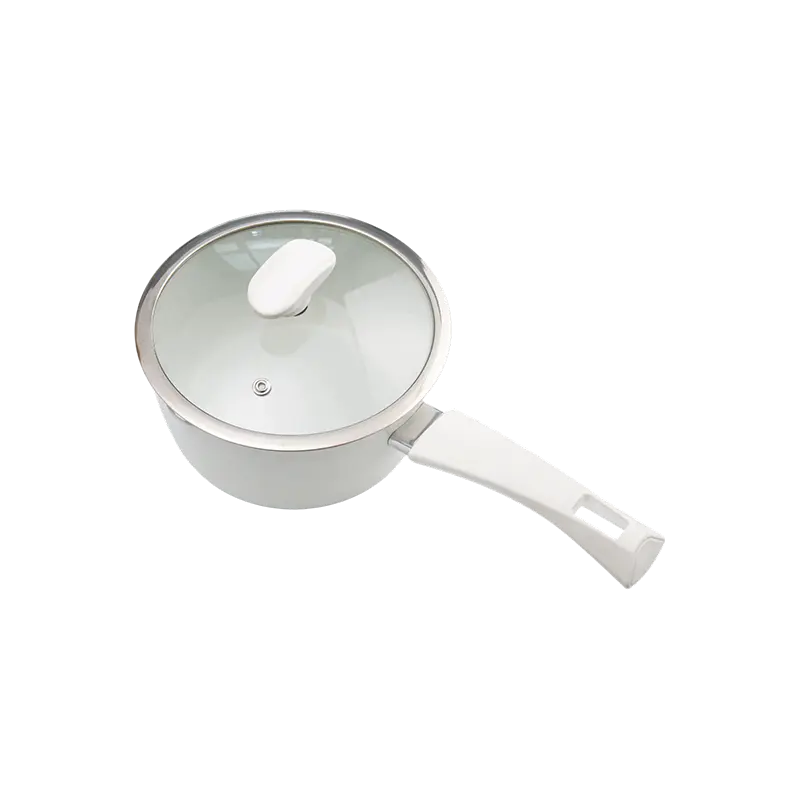 Kjøkkenutstyr - Hardanodiserte produkter
-
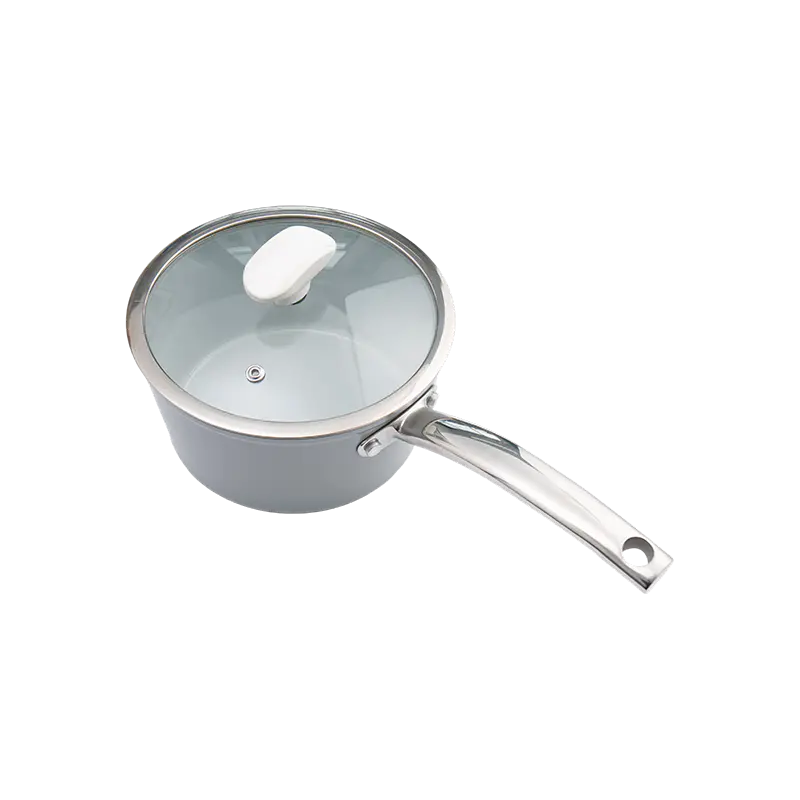 Kjøkkenutstyr - Hardanodiserte produkter
-
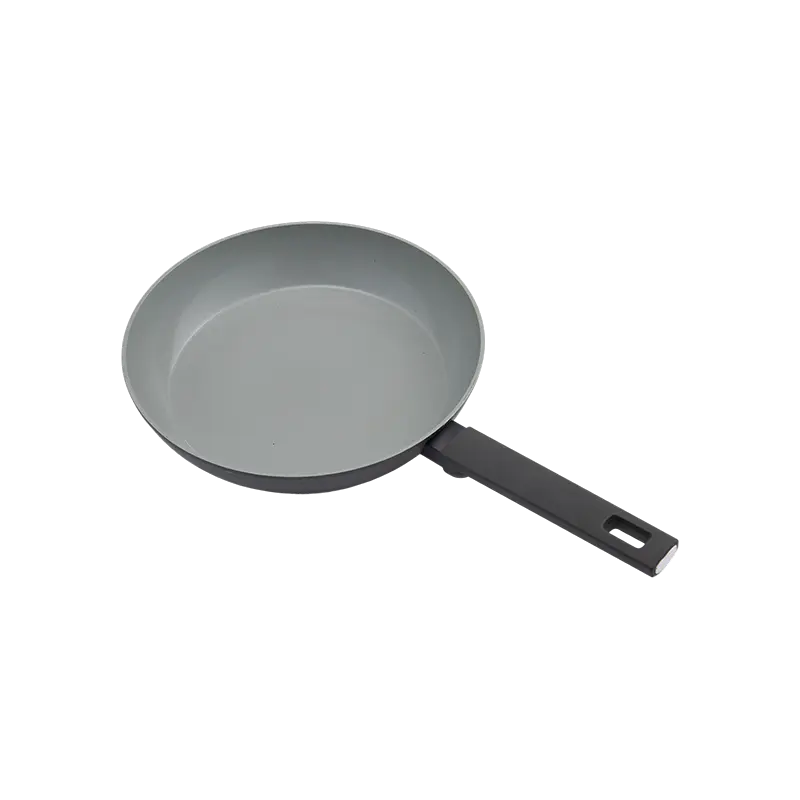 Kjøkkenutstyr - Hardanodiserte produkter
-
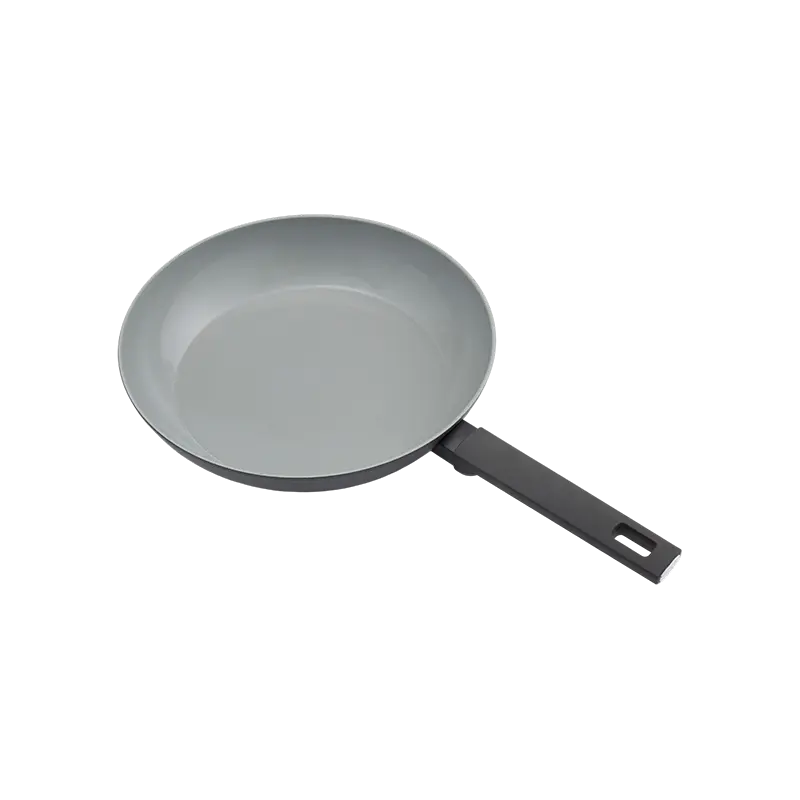 Kjøkkenutstyr - Hardanodiserte produkter
-
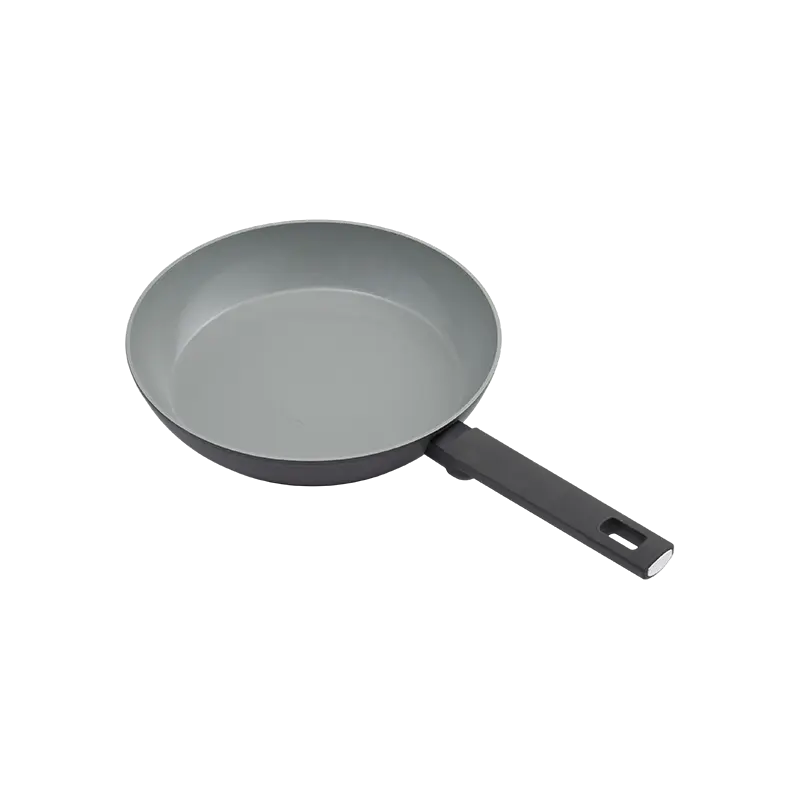 Kjøkkenutstyr - Hardanodiserte produkter
-
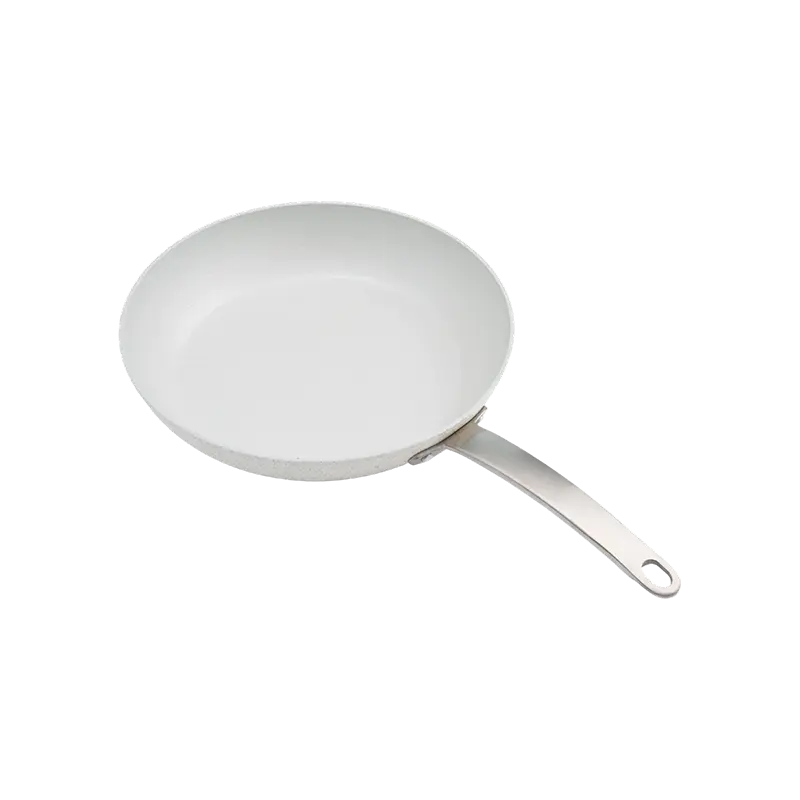 Kjøkkenutstyr - Hardanodiserte produkter
-
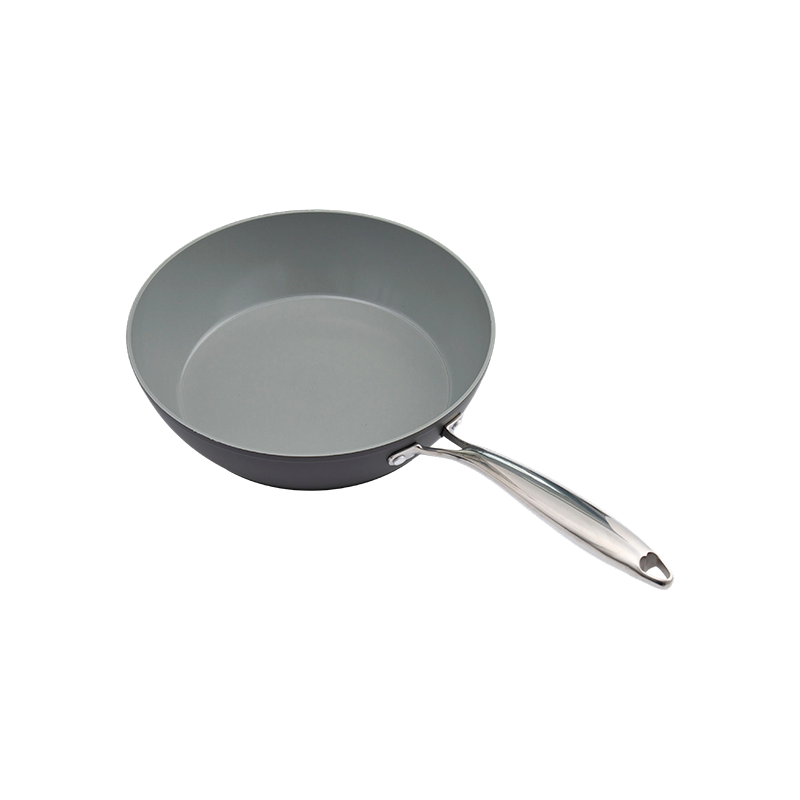 Kjøkkenutstyr - Hardanodiserte produkter
-
 Kjøkkenutstyr - Hardanodiserte produkter
-
 Kjøkkenutstyr - Hardanodiserte produkter
-
 Kjøkkenutstyr - Hardanodiserte produkter
-
 Kjøkkenutstyr - Hardanodiserte produkter
-
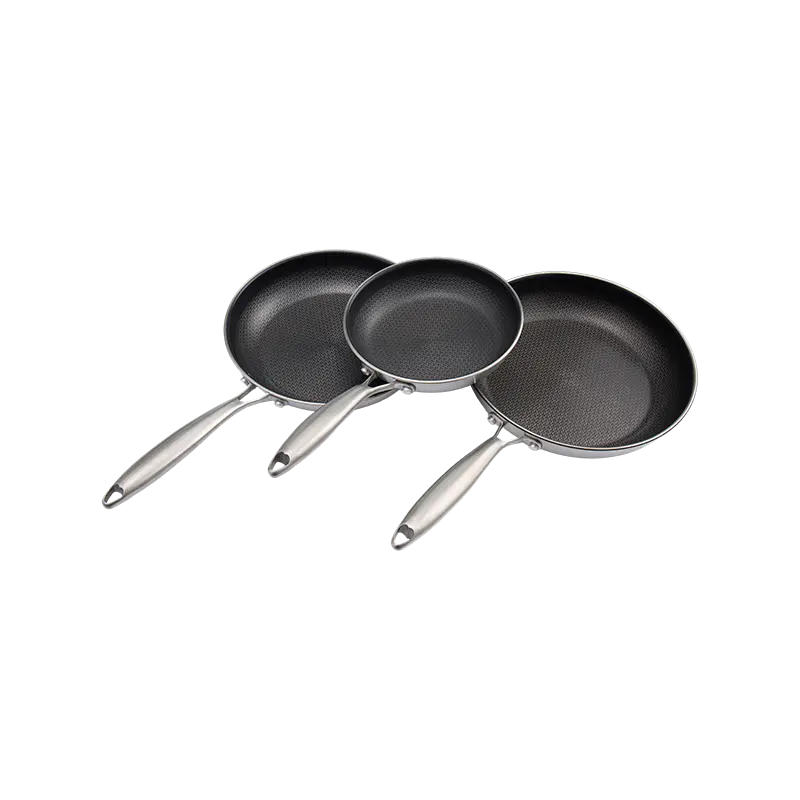 Kjøkkenutstyr - Hardanodiserte produkter
Anvendelser av hard anodisering av aluminiumslegeringer
Felt for bildeler: Brukes på stempelstifter, sylinderforinger, girskiftgafler og andre komponenter, og bruker dens høye slitestyrke for å forlenge levetiden til deler under høyfrekvente friksjonsforhold.
Luftfartsfelt: Brukes til overflatebehandling av strukturelle deler av aluminiumslegering, aktuatorer og koblingskomponenter til fly, avhengig av dens høye hardhet og korrosjonsmotstand for å tilpasse seg det komplekse og tøffe flymiljøet.
Maskinproduksjonsfelt: Bearbeid overflatene til verktøyholdere, styreskinner og presisjonsskafter til maskinverktøy for å forbedre slitestyrken til delene og opprettholde presisjonen til mekanisk utstyr under langvarig drift.
Maskinvareverktøyfelt: Påføres overflaten av håndverktøy i aluminiumslegering som skiftenøkler og tang, noe som øker ripebestandigheten og levetiden til verktøyene i daglig bruk.
Fordeler med hard anodisering av aluminiumslegeringer
Overlegen slitestyrke: Oksydfilmen med en tykkelse på 25–100 µm har høy hardhet, som effektivt kan motstå friksjon og riper, og er egnet for deler som arbeider under slitasjeforhold.
God korrosjonsbestandighet: Etter forseglingsbehandling kan den kompakte oksidfilmen isolere aluminiumslegeringssubstratet fra det eksterne korrosive mediet og forbedre anti-korrosjonsytelsen til arbeidsstykket.
Sterk underlagsvedheft: Oksydfilmen dannes av den elektrokjemiske reaksjonen av aluminiumslegeringssubstratet, med høy bindingsstyrke, og er ikke lett å skrelle av under bruk.
Ingen vesentlig dimensjonspåvirkning: Tykkelsen på oksidfilmen kan kontrolleres innenfor et visst område, og rimelig prosessdesign kan minimere innvirkningen på dimensjonsnøyaktigheten til arbeidsstykket.
Karakteristiske parametere
| GLANSOMRÅDE(%) 60° | Toleranse | |
| Matt | 3-30 | ±5 |
| Satin | 31-70 | ±7 |
| Glanset | 71~100 | ±10 |
| Innrykk hardhet | Lim Foroe | Slagmotstog | Erichsen Cupping | Fleksibel utholdenhet |
| ≥80 | 0 karakter | ingen brudd eller avfall av belegg | 5 mm | 3 mm |
Etablert i 1985, Huzhou Yindu Aluminium Technology Co., Ltd. er en profesjonell produsent av aluminiumsprofiler. Med over 30 år med hardt arbeid og kontinuerlig utvikling har vi allerede avansert utstyr og vitenskapelig ledelse. Produsenter av hardcoat anodisering av aluminiumslegeringsprofiler and Hard Coat Anodizing Aluminium Alloy Profiles Factory i Kina . For tiden er det mange verksteder, inkludert aluminiumsekstrudering, mekanisk polering, oksiderende farging, elektroforetisk maling, pulver elektrostatisk maling, vannspraymaling, dører og vinduer, maskinbehandling, etc., samt et kvalitetsovervåkingssenter, som dannet en komplett modernisert produksjonsskala av aluminiumsprofiler. Vi håper at "Yindu" aluminiumslegeringsprofilen vil bli ditt foretrukne valg.
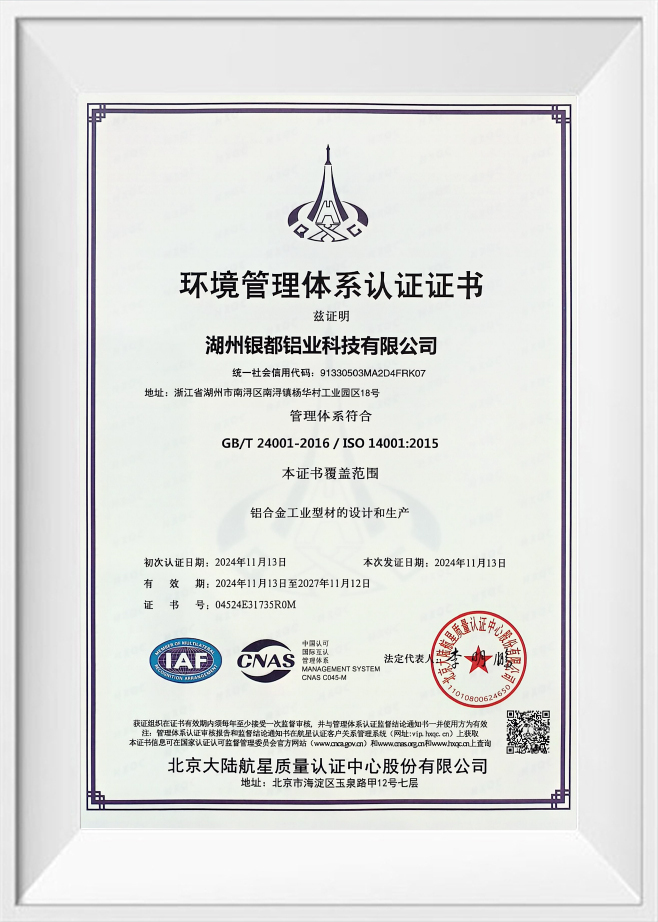
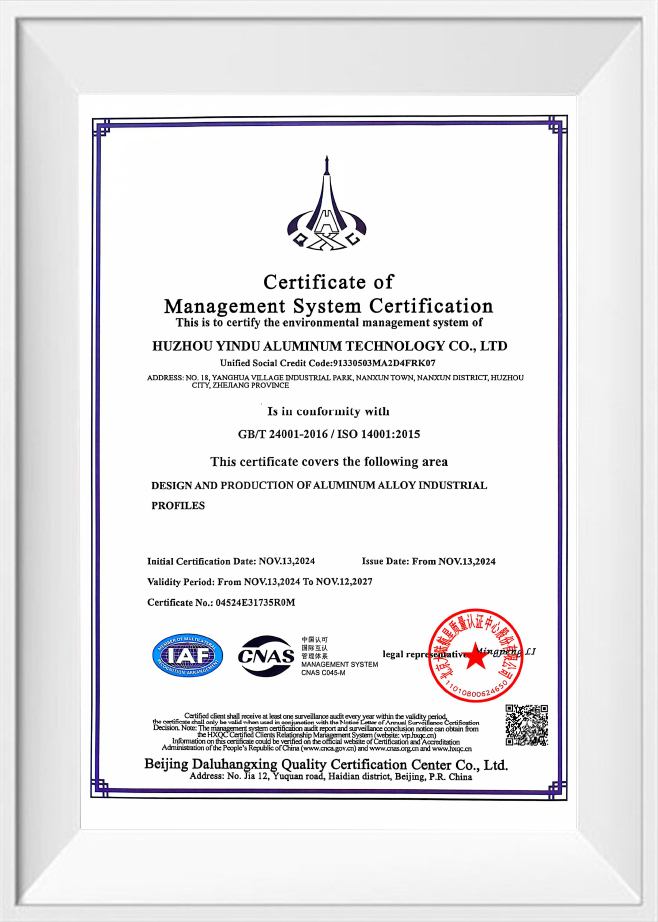
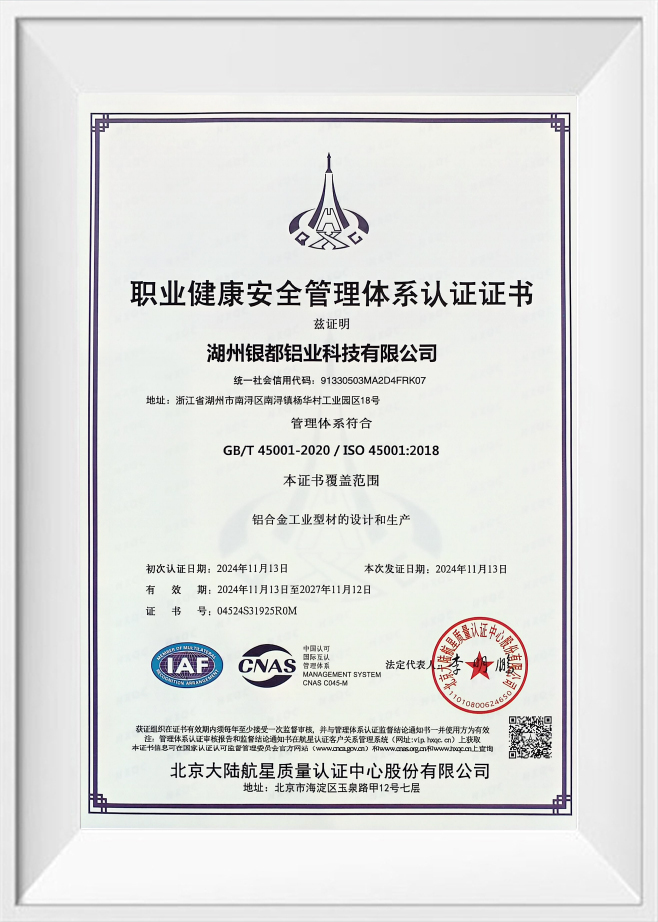
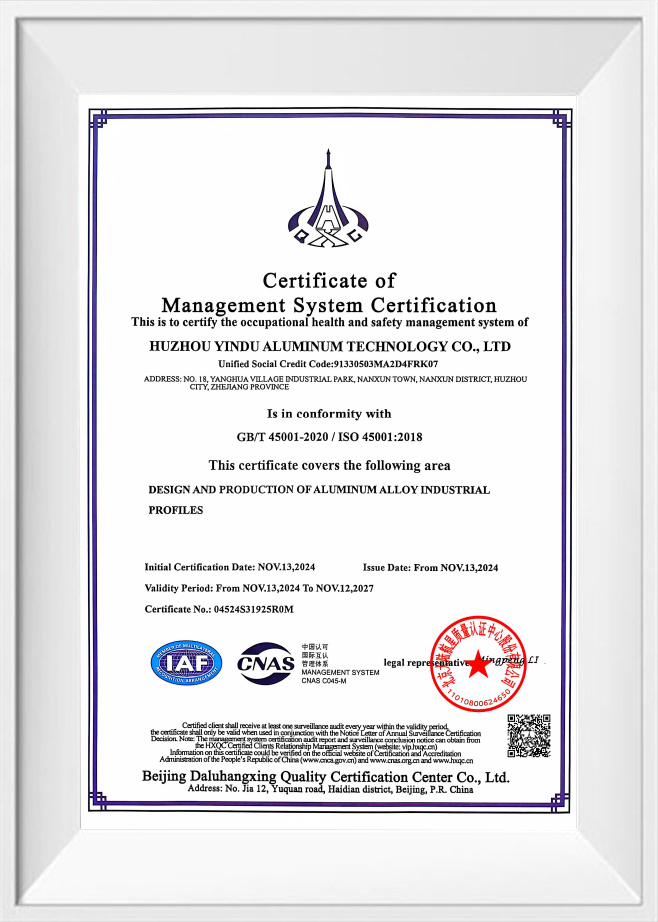
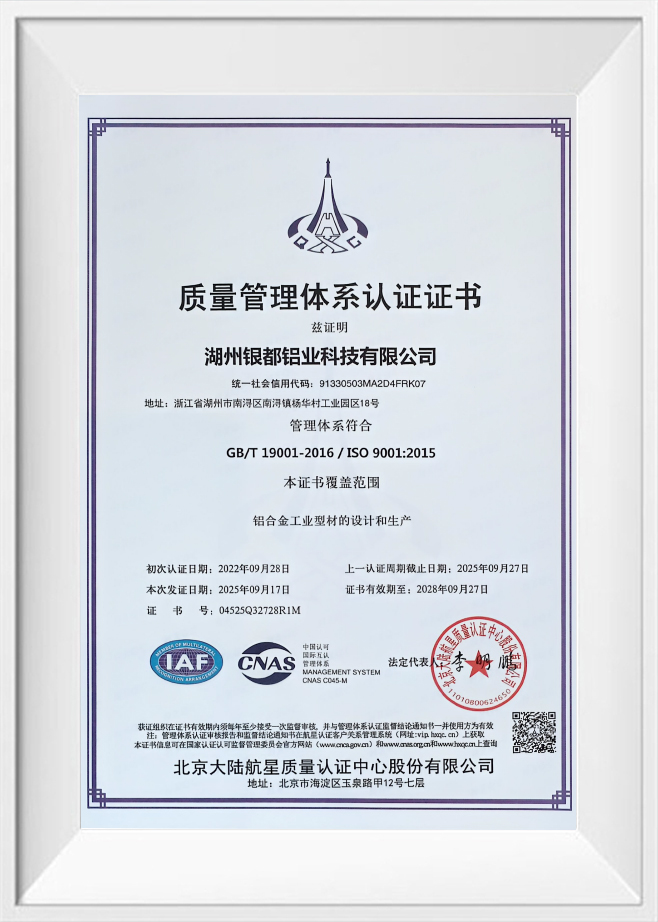
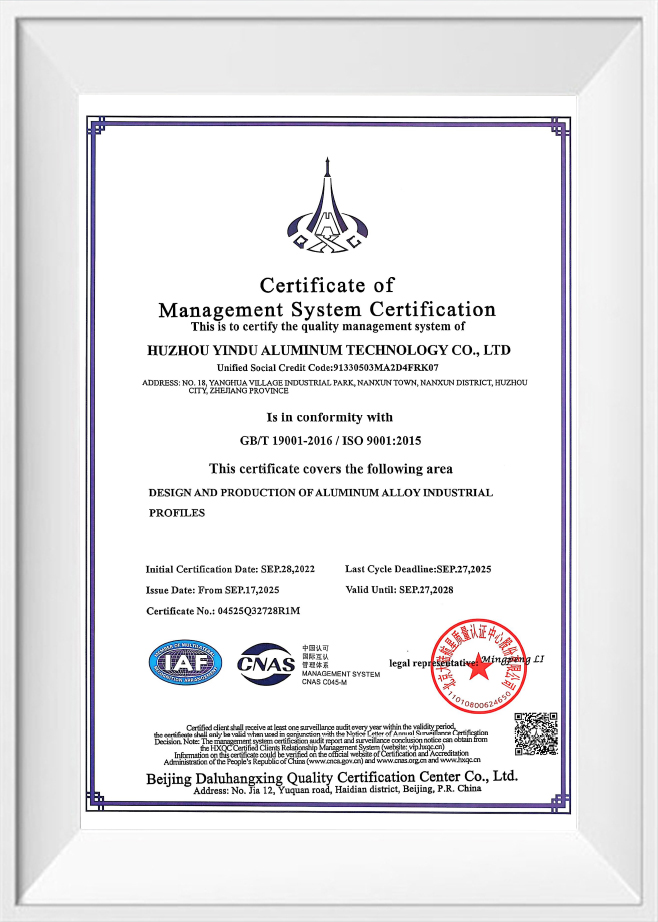
HEDER OG SERTIFISERING
Sertifikat
Hva er nyheter
-
Anodisert aluminiumsekstrudering: typer, tykkelsesgrader og legeringsvalg
-
Vindusrammeprofil i aluminium: Legering, finish og toleranseveiledning for kjøpereEn innkjøpsansvarlig sender ut en tilbudsforespørsel for 6000 meter vinduskarmprofil: 6063-T5, 1,4 mm nominell vegg, klar anodisert til 15 mikrometer...READ MORE
-
Materialveiledning for vindusramme i aluminium: legering, veggtykkelse, finish og termiske bruddDe fleste vinduskarmer i aluminium som svikter i drift svikter ikke fordi metallet går i stykker. De mislykkes fordi materialspesifikasjonen var feil...READ MORE
-
Aluminiums fysiske egenskaper og kjemiske egenskaper: En praktisk ingeniørveiledningNår en designingeniør spesifiserer en aluminiumsprofil for en heisvogn, en kjøleribbe eller en dusjramme, hviler avgjørelsen sjelden på et enkelt tal...READ MORE
Adresse
Nr. 18, industripark, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang-provinsen, Kina
Hurtigmeny
Abonner på nyhetsbrev
Opphavsrett © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Hardanodiseringstjeneste av aluminiumslegering

