

Aluminiumanodiseringsfarger: alternativer, begrensninger og hvordan du spesifiserer dem riktig
En produksjonsleder bestiller 500 meter mørk bronseanodisert aluminiumsprofil for en dusjkabinettlinje. Den første leveransen samsvarer med den godkjente prøven. Den andre leveransen, fra samme tegning og samme nominelle spesifikasjon, kommer synlig lettere med en ujevn glans langs hjørnene. Leverandøren insisterer på at begge partiene har samme finish. I tekniske termer kan begge være riktige: anodiseringsfarge er resultatet av en elektrokjemisk prosess som samhandler med legeringen, overflateforberedelsen, filmtykkelsen, badtemperaturen og fargestoffet eller elektrolytten som brukes for å legge til tone. Rent praktisk må kjøperen vite hvilke farger som er repeterbare, hvilke som kun kan oppnås innenfor et toleransebånd, og som aldri skal loves på en produksjonslinje. Denne artikkelen angir disse grensene slik at neste ordre ikke blir en forhandling.
Hva anodisering gjør med aluminium
Anodisering vokser et kontrollert oksidlag på aluminiumsoverflaten ved å føre en elektrisk strøm gjennom en sur elektrolytt, vanligvis svovelsyre. Det resulterende aluminiumoksydlaget er hardt, korrosjonsbestandig og, i sin nyformede tilstand, porøst. Disse porene er nøkkelen til farge. Fargestoffmolekyler eller metallsalter kan avsettes inne i dem, og et siste forseglingstrinn lukker porene for å låse fargen inn og gjenopprette korrosjonsmotstanden. Fordi oksidlaget er en del av metallet i stedet for et belegg på toppen av det, flasser eller flasser ikke anodiserte overflater slik maling gjør, og mørke anodiserte toner forblir stabile under UV-eksponering. Den samme mekanismen forklarer hvorfor fargekontroll er krevende: alt som endrer porestrukturen, filmtykkelsen eller legeringsresponsen endrer den endelige nyansen.
Hvilke aluminiumanodiseringsfarger er faktisk tilgjengelige
Det finnes en praktisk palett, men den er smalere enn et malingsfargekart. Tabellen nedenfor oppsummerer hva en typisk anodiseringslinje kan levere med akseptabel konsistens.
| Fargespekter | Repeterbarhet i produksjonen | Typiske bruksområder |
|---|---|---|
| Svart, mørk bronse, grafittgrå | Høy | Arkitektoniske profiler, kjøleribber, heislister, dusjrammer |
| Mellom bronse, champagne, grå | Bra | Vindus- og dørprofiler, gardinvegg, hvitevarer |
| Blå, rød, grønn, gull | Moderat, med batchvariasjon | Dekorative deler, forbrukerprodukter, merkeelementer |
| Gul, lilla, oransje | Begrenset | Kortvarige dekorative deler, kun prøvetaking |
| Ekte hvite, lyse pasteller | Ikke mulig ved anodisering | Bruk klar eller sølv anodisering, eller pulverlakk i stedet |
Svart og mørk bronse dominerer fordi fargestoffet eller elektrolyttbelastningen er tung nok til å maskere små variasjoner i filmtykkelse. Champagne, grå og mellombronse oppfører seg bra fordi elektrolytisk farging er mer stabil enn organisk farging. Blå, rød, grønn og gull er oppnåelig for mindre deler og enkle geometrier, men samme farge laget av en annen legeringsbatch kan skifte merkbart. Ekte hvit kan ikke produseres i betydningen en malt hvit overflate; det nærmeste alternativet er en klar eller sølv anodisert finish som lar den naturlige metalltonen komme gjennom. For lyse pastellfarger er pulverlakkering vanligvis den mer ærlige spesifikasjonen.
Hvordan farget anodisert aluminium produseres
Økologisk fargestoff
Etter anodisering dyppes den porøse delen i et fargebad og fargen trenger inn i porene. Denne metoden produserer blått, rødt, grønt, gull og svart. Det er kostnadseffektivt og gir lyse nyanser, men organiske fargestoffer varierer med temperatur, fargestoffkonsentrasjon og forseglingskjemi. Deler farget på denne måten bør beskyttes mot langvarig utendørs eksponering med mindre et UV-stabilt fargestoff er spesifisert.
Elektrolytisk farging
Delen anodiseres og plasseres deretter i en andre elektrolytt som inneholder tinn-, nikkel- eller koboltsalter. En vekselstrøm legger metallpartikler ved bunnen av porene, og produserer bronse, mørk bronse, svart, champagne og grått. Dette er standardmetoden for arkitektoniske og utvendige profiler fordi fargen er låst inn i oksidstrukturen og viser utmerket UV-stabilitet. Utvalget er begrenset til mørke og mellomtoner, men repeterbarheten er den beste av de tre metodene.
Integrert fargelegging
Farge genereres under selve anodiseringen ved å tilsette organiske syrer til badet og stole på legeringssammensetningen. Den skaper bronse- og gråtoner uten et separat fargetrinn, men den er følsom for legeringskjemi og brukes sjelden til ekstruderingsprofiler i dag på grunn av kostnads- og kontrollvansker.
Hvorfor samme spesifikasjon kan levere forskjellige farger
Legeringssammensetning
Karakteren av aluminium endrer hvordan oksidlaget vokser og hvordan det aksepterer farge. Legeringer 6063 og 6060, standardkvalitetene for arkitektonisk ekstrudering, anodiserer jevnt og er den sikreste basen for konsistente farger. AA 6061 inneholder mer magnesium og silisium og kan gi en annen lysstyrke og en litt annen tone. Hvis en sammenstilling blander 6060 og 6061 profiler, er noen fargevariasjoner uunngåelig. Forholdet mellom valg av legering og etterbehandlingsadferd dekkes mer i dybden vår guide til aluminiumsekstruderingsprosessen .
Overflatefinish før anodisering
Den mekaniske pre-anodiseringen avgjør hvordan lyset reflekteres fra grunnmetallet. En dysekstrudert profil med fine dyselinjer gir et retningsbestemt satengutseende; en børstet finish gir en jevn matt tone; en polert finish virker lysere og mer metallisk. To deler med identiske anodiseringsparametere, men forskjellige basefinisher vil ikke matche.
Filmtykkelse og prosessforhold
Mørkere farger krever tykkere oksidfilmer eller høyere fargemengde. Hvis anodiseringsapparatet kjører 18 mikron på en del som ble tatt prøver ved 12 mikron, vil fargen være mørkere og forseglingsadferden annerledes. Badtemperatur, syrekonsentrasjon, strømtetthet, fargestoffkonsentrasjon, oppholdstid og forseglingstid forskyver alt resultatet. En ansvarlig leverandør registrerer disse parameterne for hver batch og tester en prøve før bestillingen frigis.
Hvordan delgeometri endrer den endelige fargen
Skarpe kanter og hjørner har en tendens til å virke lettere fordi strømtettheten konsentreres der og oksidfilmen vokser annerledes. Dype hulrom, slisser og hull er vanskelig å farge jevnt fordi fargebadet ikke kan bevege seg fritt inne i dem, så forsenkede områder ser ofte blekere ut. Lange, smale profiler kan også forvrenge strømfordelingen inne i anodiseringstanken, noe som gir en synlig forskjell mellom midten og endene av profilen. For kjøperen er den praktiske leksjonen å vurdere farge på en produksjonsprøve i full lengde i stedet for på en kort kupong, og å holde tverrsnittet så jevnt som mulig når finishen betyr så mye som formen.
Hard anodisering har sine egne fargegrenser
Hard anodisering gir et mye tykkere oksidlag, typisk 25 til 75 mikron, og er valgt for slitestyrke i stedet for utseende. Den brukes på kjøleribber, styreskinner, ventilhus og andre funksjonelle deler. Det tette laget absorberer fargestoff dårlig, og dets naturlige farge varierer fra mørkegrå til oliven eller brun avhengig av legeringen. Svart er den eneste fargen som kan påføres med realistisk konsistens; lyse og lyse farger er ikke mulig fordi beleggsbunnen allerede er mørk. Hvis delen din trenger slitestyrken til et tykt oksidlag, er det sikre fargevalget svart eller en naturlig mørk tone. En leverandør med en dedikert linje, som vår hard anodisering av aluminiumslegeringer service, kan bekrefte forventet nyanse med en prøveprøve før produksjonen starter.
 Hardanodiseringstjeneste av aluminiumslegering Array Se produkt →
Hvordan spesifisere anodiseringsfarge slik at produksjonen kan levere
Start med funksjonskravet i stedet for et fargenavn. Et dusjkabinett som vender mot rengjøringskjemikalier trenger en godt forseglet, korrosjonsbestandig finish; en kjøleribbe trenger en konsistent film som støtter termisk ytelse; en dekorativ trim trenger et utseende som leverandøren kan gjenta. Når funksjonen er klar, blir spesifikasjonen enklere.
- Definer fargen med en avtalt referanse. Bruk en fysisk anodisert prøve eller en godkjent fargebrikke. RAL-tall er et utgangspunkt, men RAL er et malingssystem og mange RAL-nyanser har ingen eksakt anodisert ekvivalent.
- Oppgi legeringen og den mekaniske finishen. Skriv ned legeringskvaliteten, profilens tilstand og om overflaten skal males, børstes eller poleres.
- Spesifiser anodiseringstype og tykkelse. For innendørs dekorativ bruk er Type II ved 8 til 12 mikron typisk; for utvendig bruk, Type II ved 15 til 20 mikron; for slitasjeapplikasjoner, type III hard anodisering ved 25 til 50 mikron.
- Sett en toleranse i form av en visuell sammenligning med en godkjent prøve under definert belysning. Et numerisk delta-E mål er nyttig, men det må avtales med anodisatoren og måles på samme legering og finish.
- Be om prøver i full lengde fra den faktiske produksjonslinjen, med samme legerings-, dyse- og prosessinnstillinger som vil bli brukt for bulkordren.
- Velg en leverandør som kontrollerer hele prosessen. Fargeproblemer er lettere å løse når ekstrudering og anodisering skjer under ett tak; slik er vår anodiserte aluminiumsekstruderingsprofiler
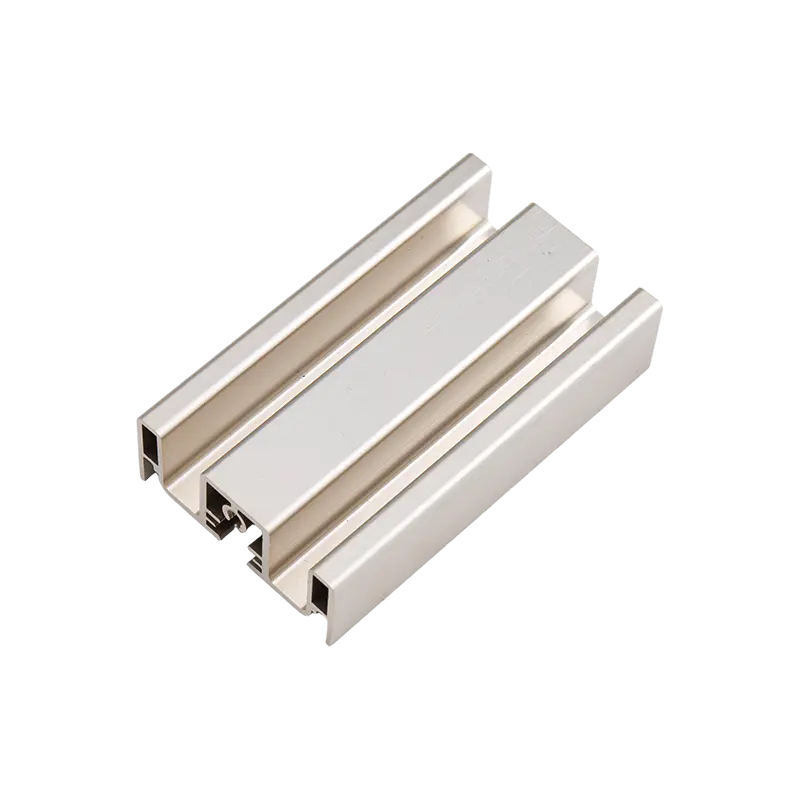
 Produsenter av anodiserte aluminiumsekstruderingsprofiler, fabrikk Array Se produkt → produseres, og hvorfor fargeresultatet er konsistent fra batch til batch.
Der det brukes farget anodisert aluminium
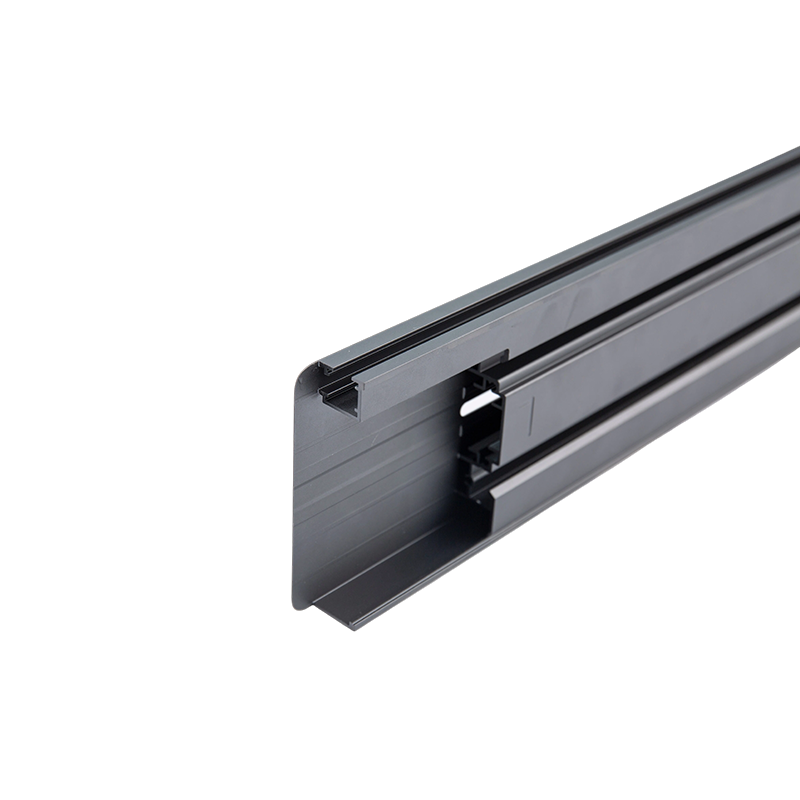
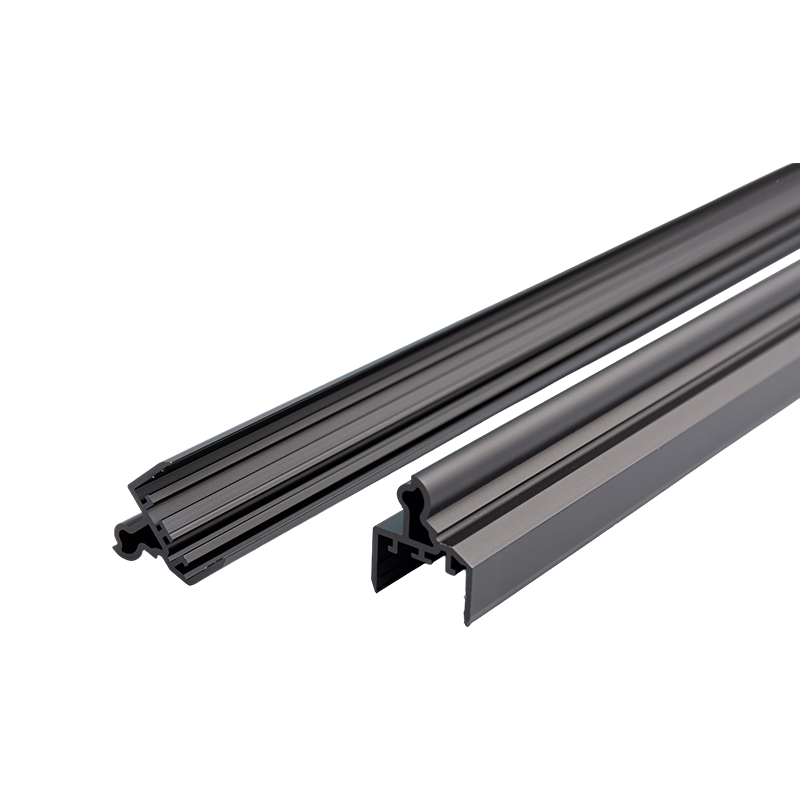
Fargede anodiserte profiler vises på steder der finishen må overleve både visuell inspeksjon og fysisk bruk. Dusjkabinetter er et vanlig eksempel fordi profilene møter fuktighet, såperester og gjentatt avtørking; a korrosjonsbestandig farget eloksert dusjkabinettprofil kombinerer en konsistent tone med en overflate som er lettere å holde ren enn maling. Varmeavledere er avhengige av det anodiserte laget for elektrisk isolasjon og termisk emissivitet. Heisinteriør bruker mørk bronse og svart eloksert trim fordi de motstår fingeravtrykk og riper bedre enn lyse belegg. Kjøkkenutstyrsprofiler bruker lyse og matte toner som tåler høy temperatur. I alle tilfeller er fargen ikke bare dekorasjon: det anodiserte laget er beskyttelsen, og fargen lever inne i oksidet i stedet for på toppen av det.
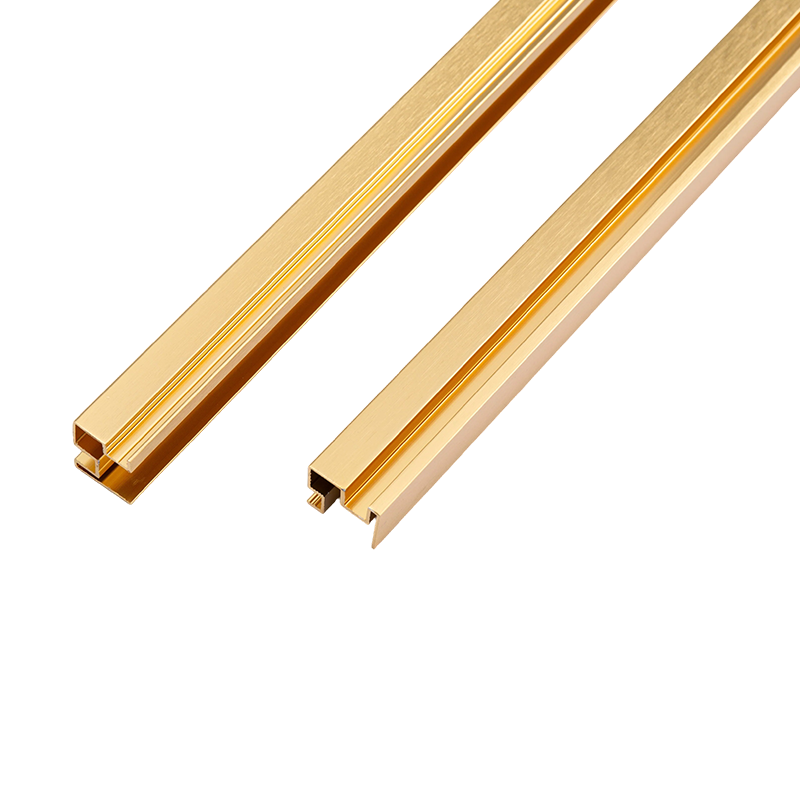 Korrosjonsbestandig farget eloksert dusjkabinett aluminiumsprofiler Leverandør Array Se produkt →
Den praktiske regelen for enhver aluminiumanodiseringsbestilling er å matche fargen til prosesskapasiteten. Mørk bronse, svart, grå og champagne er pålitelige på tvers av partier. Lyse farger kan lages, men de har en høyere risiko for variasjon og en høyere prøvekostnad. Ekte hvite og pastellfarger bør omdirigeres til pulverlakkering. Med riktig referanseprøve, riktig legering, en realistisk tykkelsesspesifikasjon og en spesialisert aluminiumsprofilprodusent som driver hele prosessen, kan du få den fargen du ønsker og samme farge ved neste bestilling. Det er det som skiller en brukbar anodiseringsspesifikasjon fra en gjetning.
Forrige innlegg
Veiledning for anodisert finish: Prosesstyper, beleggtykkelse og kvalitetskontroll
Neste innlegg
Termisk ledningsevne av aluminium: Legeringsdata, tempereringseffekter og hvorfor det betyr noe
Adresse
Nr. 18, industripark, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang-provinsen, Kina
Hurtigmeny
Abonner på nyhetsbrev
Opphavsrett © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Produsenter av tilpassede aluminiumsprofiler

