

Veiledning for anodisert finish: Prosesstyper, beleggtykkelse og kvalitetskontroll
Anodisert finish er ikke et lag påført på toppen av aluminium. Det er selve aluminiumsoverflaten, omdannet til en tett oksidfilm ved en elektrokjemisk prosess. Dette betyr at finishen ikke kan skrelle eller flasse som maling. For kjøpere av aluminiumsprofiler er det praktiske resultatet en overflate med korrosjonsbestandighet, slitestyrke og et jevnt metallisk utseende som holder seg i årevis.
Nøkkelavgjørelsen når du spesifiserer anodisert aluminium er ikke bare om du skal anodisere, men hvilken type anodisering som passer til ditt bruksområde. En dekorativ interiørprofil krever et annet belegg enn en slitesterk kjøleribbe eller en komponent av marinekvalitet. Å forstå disse forskjellene før du bestiller kan spare deg for kostbart omarbeid.
Hvordan anodiseringsprosessen fungerer
Anodiseringsprosessen bruker en elektrolysecelle. Aluminiumsdelen fungerer som anode, mens en ledende motelektrode fungerer som katode. Begge er nedsenket i et surt elektrolyttbad, typisk fortynnet svovelsyre for de fleste kommersielle bruksområder.
Når likestrøm passerer gjennom cellen, frigjøres oksygenioner på aluminiumsoverflaten og reagerer med metallet for å danne aluminiumoksid. Oksydlaget vokser både innover og utover fra den opprinnelige overflaten. Dette vekstmønsteret er det som gjør anodisering fundamentalt forskjellig fra plettering eller maling. Belegget er ikke en egen film, men en transformasjon av selve aluminiumet.
Oksydstrukturen består av et tynt barrierelag ved bunnen og et tykkere porøst lag over det. Det porøse laget er kritisk fordi det lar overflaten absorbere fargestoffer for farging. Etter anodiseringstrinnet forsegles porene med varmt vann eller nikkelacetat for å låse inn fargen og forbedre korrosjonsbestandigheten.
Prosessparametere påvirker det endelige belegget direkte. Strømtetthet, badtemperatur og anodiseringstid bestemmer beleggets tykkelse og hardhet. Et 10-mikron type II-belegg kan ta 20 til 30 minutter, mens et 40- til 50-mikron hardanodisert belegg kan kreve flere timers behandlingstid.
Typer anodiserte overflater
Anodisering av kromsyre (type I)
Anodisering av kromsyre produserer et tynt, tett oksidlag typisk 2 til 5 mikron tykt. Den tilbyr utmerket korrosjonsbestandighet med minimal endring av deldimensjoner. Type I brukes ofte for presisjonskomponenter til romfart og deler som krever stramme toleranser. Belegget danner også en utmerket grunning for etterfølgende maling.
Svovelsyreanodisering (type II)
Svovelsyreanodisering er standardvalget for de fleste kommersielle aluminiumsprofiler. Den produserer en beleggtykkelse på 5 til 25 mikron og gir en god balanse mellom korrosjonsbeskyttelse, utseende og pris. Type II-overflater aksepterer fargestoffer godt, noe som gjør det til den foretrukne ruten for dekorative arkitektoniske finisher der det kreves en jevn metallisk farge.
Hard anodisering (type III)
Hard anodisering utføres ved lavere badtemperaturer, vanligvis rundt frysepunktet, og med høyere strømtettheter. Det resulterende belegget er 25 til 50 mikron tykt, med en overflatehardhet typisk i området 300 til 500 HV. For kontekst faller standard Type II-belegg vanligvis mellom 200 og 300 HV. Type III er spesifisert for komponenter som er utsatt for høy slitasje, som kjøleribbeprofiler, pumpehus og glideskinner.
 Hard anodisering for aluminiumslegeringer: Tykk, slitasjebestandig belegg Hard anodisering skaper et 25–100 µm oksidlag med en hardhet på 300–600 HV, ideelt for komponenter med høy slitasje som kjøleribber og glideskinner. Denne prosessen passer for deler som trenger holdbarhet utover standard Type II-belegg. Se produkt →
Beleggtykkelse og ytelsesspesifikasjoner
| Type | Typisk tykkelse | Overflatehardhet | Vanlige applikasjoner |
|---|---|---|---|
| Type I (kromisk) | 2-5 mikron | Lavere, ikke målbar | Presisjonsluftfart, gjengede deler |
| Type II (svovelsyre) | 5-25 mikron | 200-300 HV | Arkitektoniske, dekorative, generelle profiler |
| Type III (hard) | 25-50 mikron | 300-500 HV | Varmeavledere, heisprofiler, sliteflater |
Anodisert vs pulverlakkert aluminium
Anodisering og pulverlakkering er de to vanligste etterbehandlingsmetodene for aluminiumsprofiler, men de løser ulike problemer. Å vite forskjellen forhindrer kostbare spesifikasjonsfeil.
Anodisering omdanner metalloverflaten til oksid. Finishen er en del av selve aluminiumet, så det kan ikke flasse eller flise av. Den beholder et naturlig metallisk utseende og er svært motstandsdyktig mot UV-fading. Hovedbegrensningen er et relativt tynt belegg sammenlignet med pulverlakk, noe som betyr at det i liten grad forbedrer slagfastheten.
Pulverlakkering påfører et polymerlag typisk 60 til 120 mikron tykt. Den tilbyr en bredere palett av farger og kan skjule overflatefeil. Imidlertid kan en pulverlakkert overflate flise ved støt, og polymerlaget kan falme eller kritt over tid i sterkt sollys.
For utendørs arkitektoniske profiler er anodisering ofte det bedre valget fordi oksidlaget er stabilt under UV-eksponering og ikke lider av problemer med beleggets vedheft. For deler som skal håndteres under tøffe forhold og trenger et tykt beskyttende lag, er pulverlakkering fortsatt et gyldig alternativ. I praksis tilbyr mange produsenter begge deler slik at du kan matche finishen til installasjonsmiljøet.
Hva du skal spesifisere når du bestiller anodiserte profiler
Å bestille anodiserte aluminiumsprofiler handler ikke bare om å velge fargekode. Flere tekniske detaljer påvirker det endelige resultatet og bør bekreftes med din leverandør før produksjon.
Valg av legering er den første faktoren. 6000-seriens legeringer, spesielt 6063 og 6061, er standarden for anodiserte arkitektoniske profiler. De produserer et jevnt oksidlag og aksepterer fargestoffer konsekvent. Høyere kobberlegeringer som 2024 er vanskeligere å anodisere og har en tendens til å produsere et mørkere, mindre jevnt belegg.
Overflateforberedelse er viktig. Ekstruderingslinjer og håndteringsmerker kan forbli synlige etter anodisering med mindre profilen er mekanisk polert eller sandblåst før anodiseringsbadet. Hvis en lys eller matt finish er nødvendig, gjør det klart i spesifikasjonen din.
Ekstruderingsprofilens geometri påvirker også resultatet. Skarpe indre hjørner kan skape ujevn strømflyt, noe som fører til variasjoner i beleggtykkelse. Et design med tilstrekkelige filtradier og jevne overganger gir en mer konsistent finish. For mer om dette, se vår oversikt over aluminium ekstruderingsprosessen og legeringshensyn.
Farge- og forseglingskrav bør angis eksplisitt. Klare eller naturlige overflater viser metalltonen, mens fargede overflater må spesifiseres med et fargereferansenummer. Forsegling gjøres vanligvis med varmt vann eller nikkelacetat. Et godt forseglet belegg motstår flekker og gir bedre korrosjonsbestandighet. For hardanodiserte deler er tetting noen ganger utelatt for å bevare maksimal hardhet, men dette er en avveining du bør diskutere med leverandøren.
Definer til slutt beleggtykkelsen. Innredningsprofiler trenger vanligvis 8 til 15 mikron. Utvendige arkitektoniske profiler bør spesifiseres til 20 til 25 mikron. Kraftig slitasje komponenter kan kreve 40 mikron eller mer. Disse tallene påvirker direkte kostnader og ledetid, så vær nøyaktig.
Der anodiserte overflater gir mest verdi
Anodiserte overflater gir størst fordel når aluminiumsprofilen står overfor en kombinasjon av fuktighet, mekanisk slitasje og UV-eksponering.
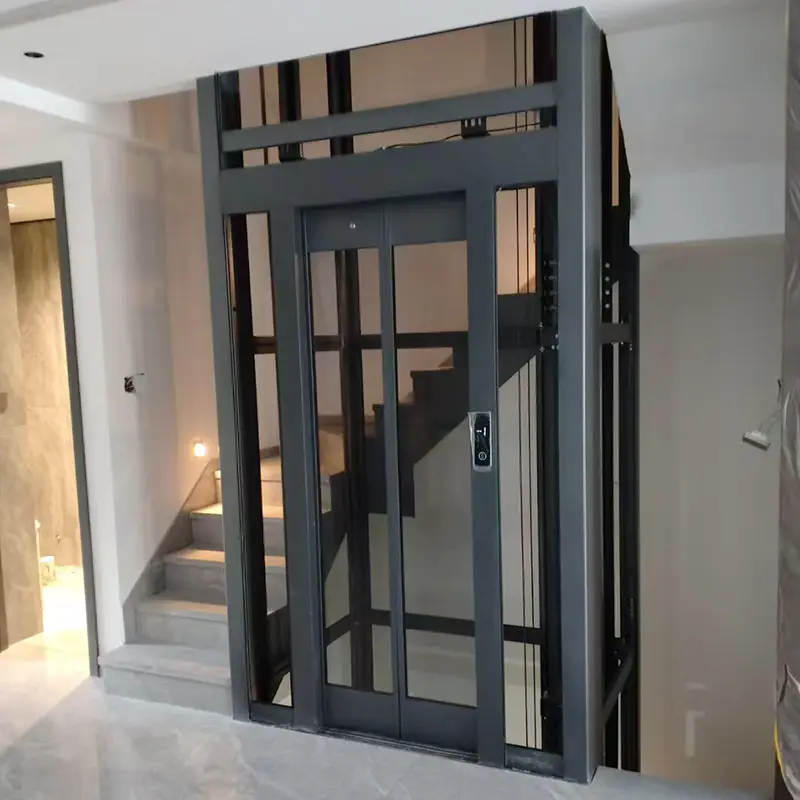
I heisapplikasjoner er høystyrke anodiserte bilprofiler spesifisert fordi finishen tåler konstant kontakt og hyppig rengjøring. Det anodiserte laget forhindrer den hvite oksidfargingen som ofte oppstår på ubehandlet aluminium i fuktige omgivelser.
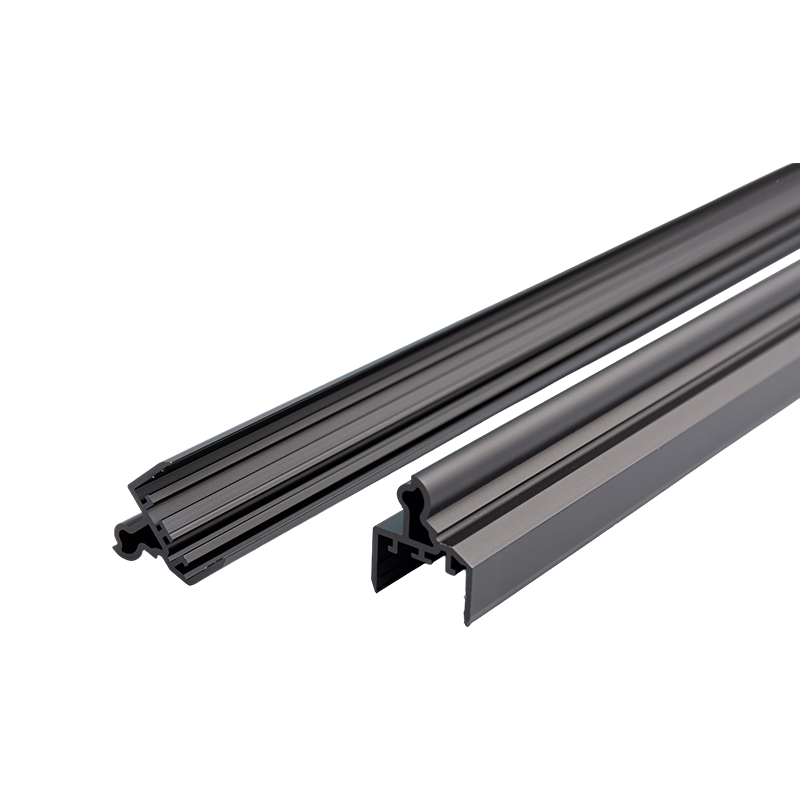
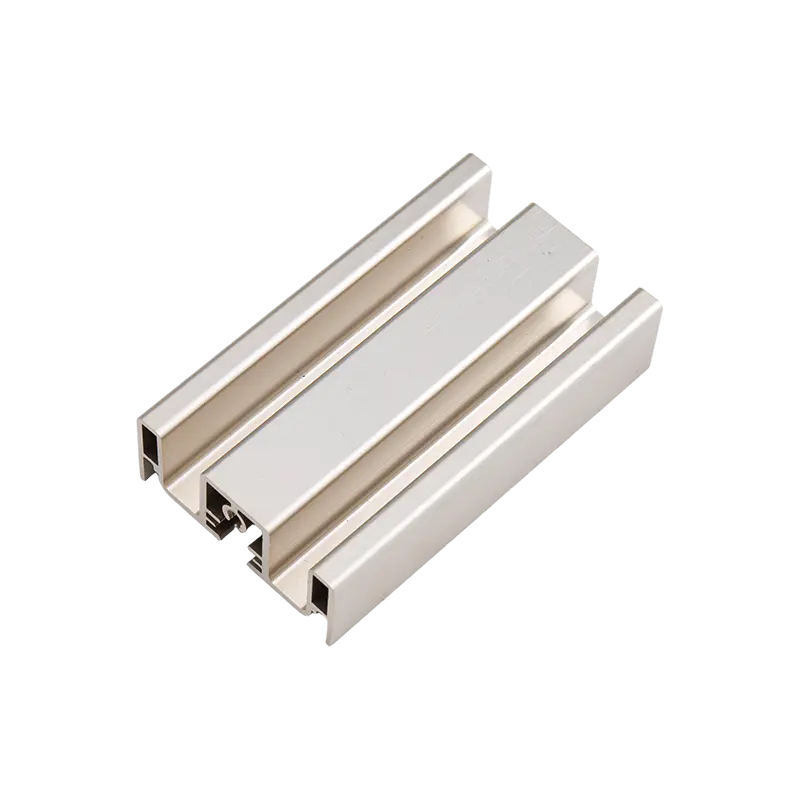
 Høystyrke anodiserte aluminiumsprofiler for heisbiler Disse profilene er laget av 6063/6061-legering med T5-tempering, og tilbyr strukturell stivhet og ripebestandighet. Den anodiserte finishen forhindrer flekker og reduserer vedlikehold i fuktige heismiljøer med mye bruk. Se produkt →
For kjøleribber tjener anodisering et funksjonelt formål. Oksydlaget er elektrisk isolerende, noe som gjør at kjøleribben kan berøre elektroniske komponenter uten ekstra isolasjonstape. Samtidig utstråler en anodisert overflate varme mer effektivt enn bart aluminium, noe som forbedrer den generelle termiske ytelsen.
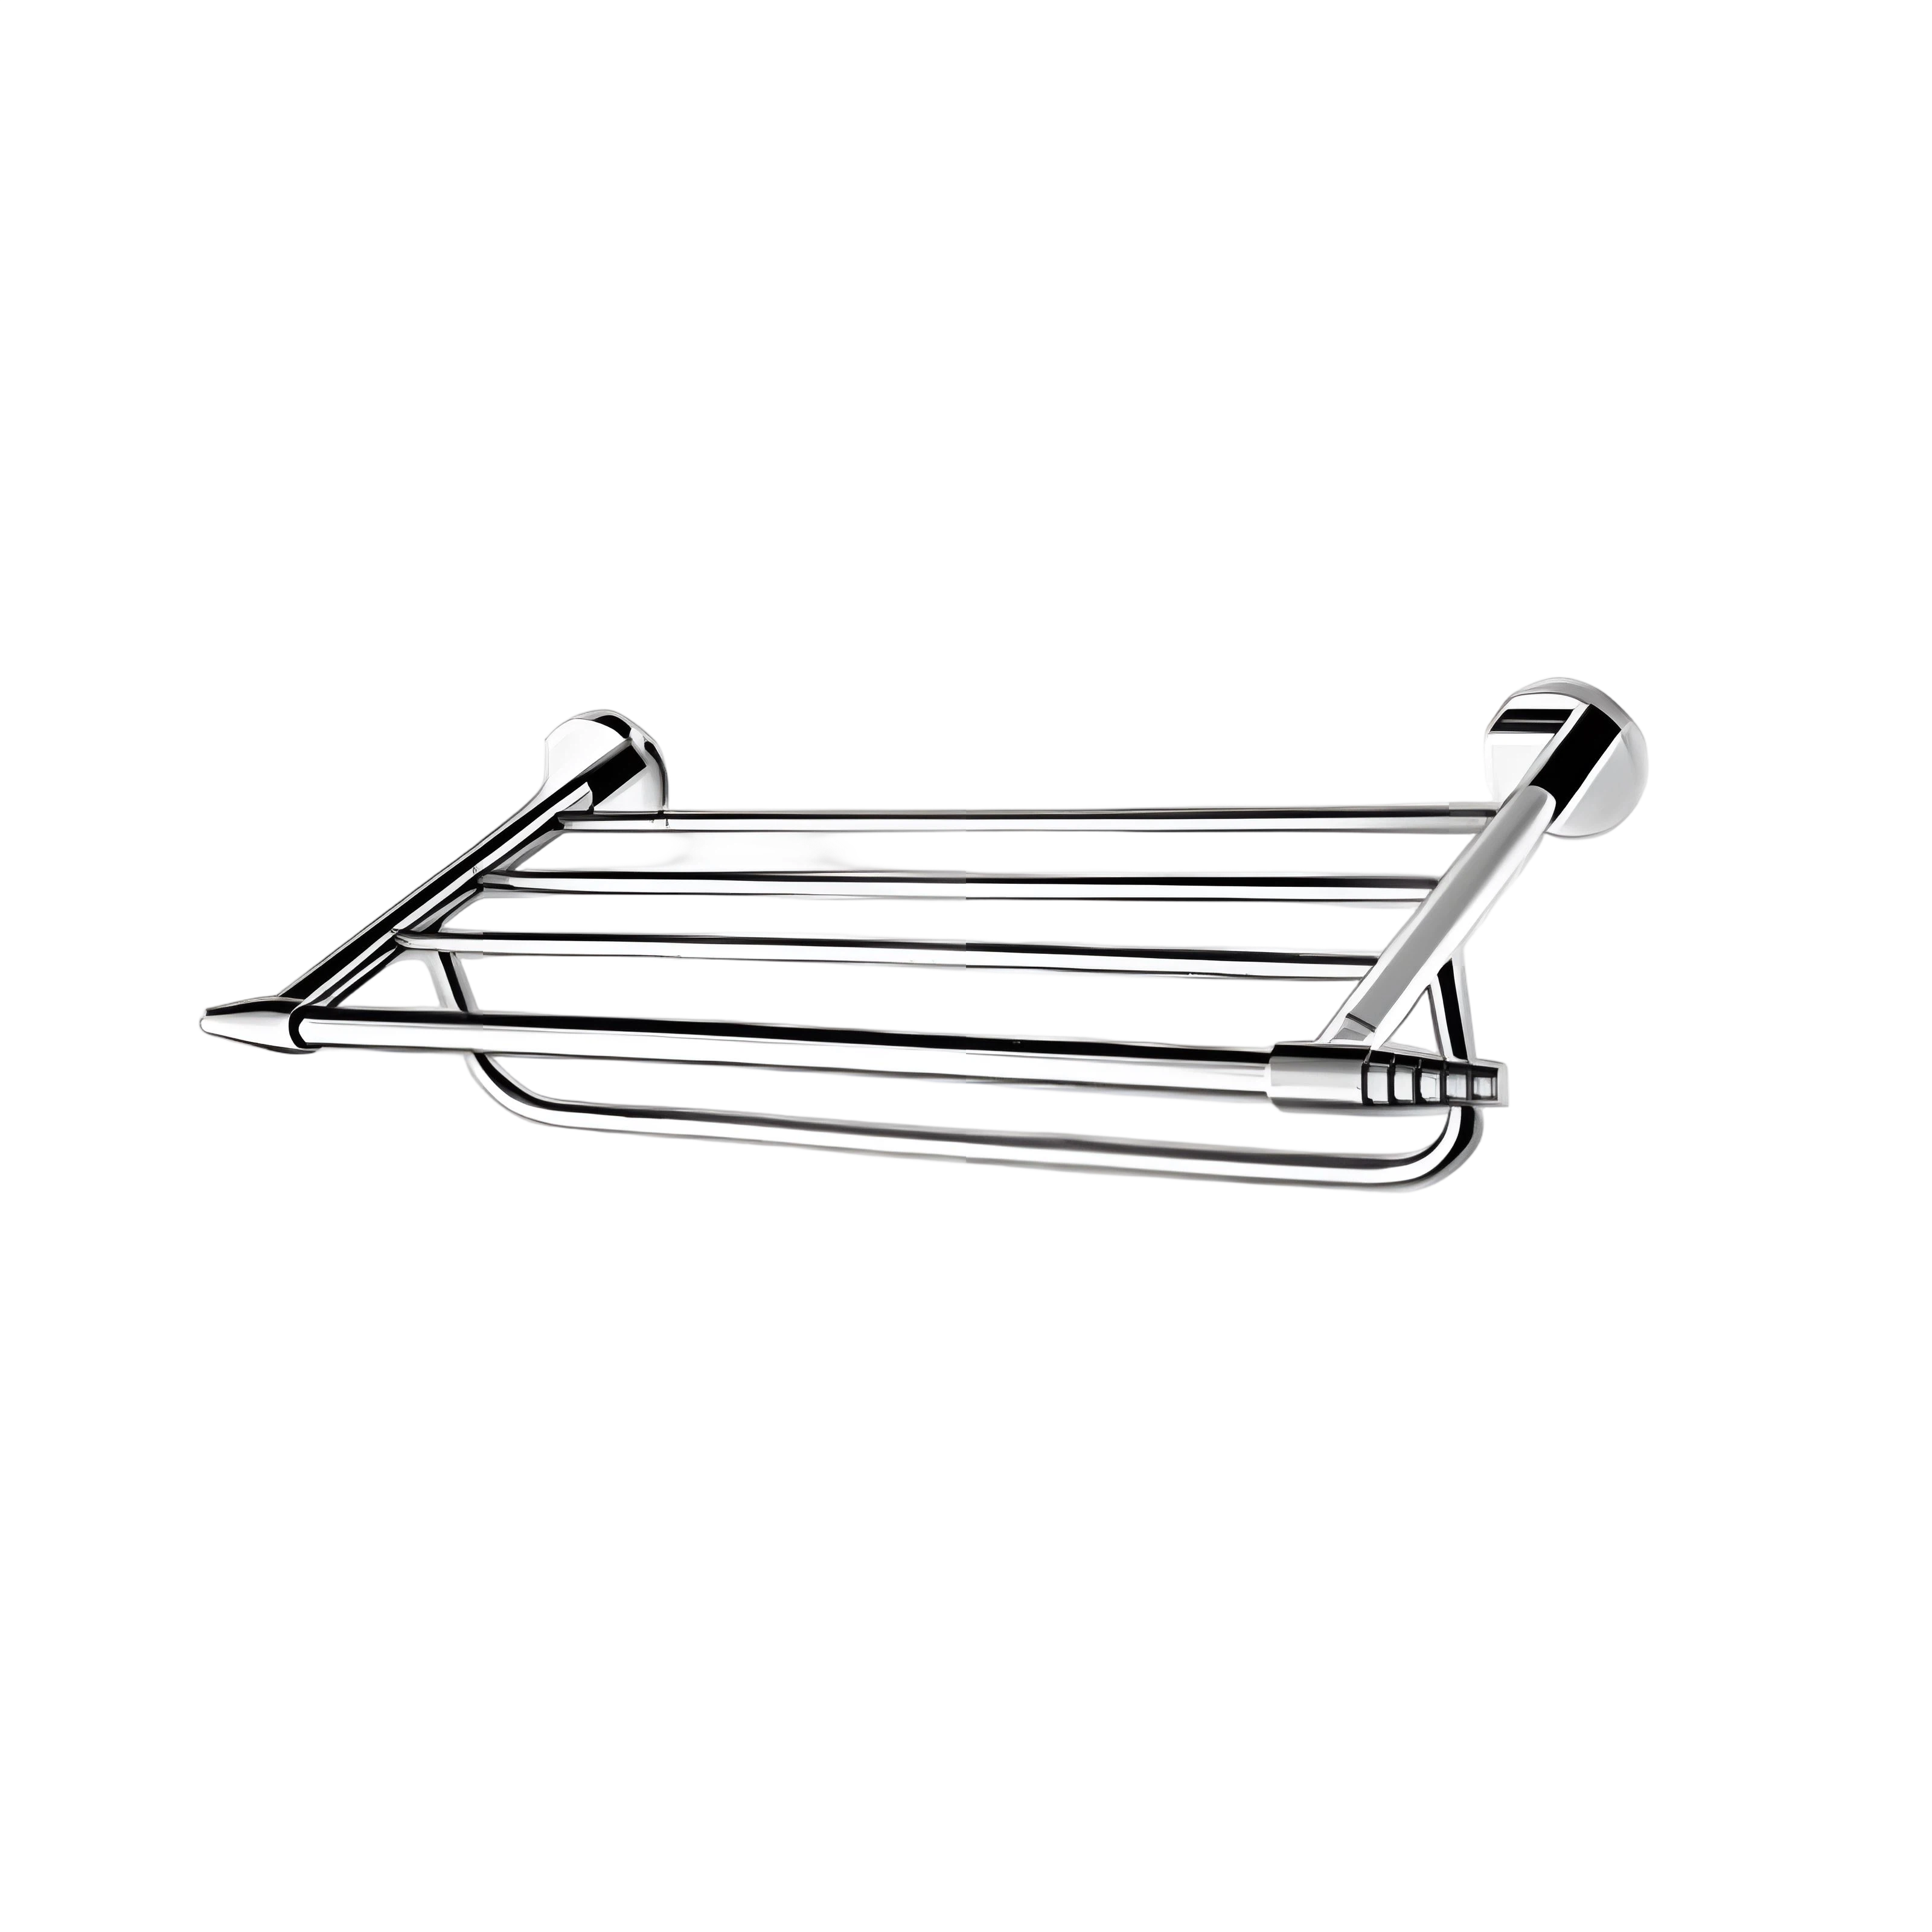
 Anodisert aluminiumsprofiler i forskjellige farger og utførelser Tilgjengelig i sølv, svart, bronse, champagne og tilpassede farger, med anodiseringstykkelser fra AA10 til AA25. Egnet for kjøkkenutstyr og dusjkabinetter, finishen er slitesterk og enkel å rengjøre. Se produkt →
Kjøkkenutstyr og dusjkabinettprofiler drar nytte av anodisering på lignende måter. Finishen er lett å rengjøre og korroderer ikke etter gjentatt eksponering for vann, rengjøringsmidler eller kontakt med mat. Fargede anodiserte dusjprofiler beholder et konsistent utseende år etter år fordi fargestoffet er innebygd i oksidlaget i stedet for å sitte i en overflatefilm.
For kjøkkenutstyr reduserer en matt, høytemperaturbestandig eloksert overflate risikoen for at maten setter seg fast og forenkler vask. Disse praktiske fordelene er grunnen til at anodiserte overflater er standard i produkter der hygiene og holdbarhet betyr noe.
Forrige innlegg
Aluminiumsstruktur for solcellemontering: en praktisk materialveiledning og valgtips
Neste innlegg
Aluminiumanodiseringsfarger: alternativer, begrensninger og hvordan du spesifiserer dem riktig
Adresse
Nr. 18, industripark, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang-provinsen, Kina
Hurtigmeny
Abonner på nyhetsbrev
Opphavsrett © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Produsenter av tilpassede aluminiumsprofiler

