

Aluminiumsramme for solcellepanel: Legering, finish, toleranse og innkjøpsguide
En ekstruderingsleverandør ringer deg med et enkelt spørsmål: skal aluminiumsrammen til solcellepanelet bruke 6063-T5 eller 6063-T6? Dette valget endrer hvordan rammen oppfører seg under laminering, hvor mye den bøyer seg under vindbelastning, og om hjørneskjøtene holder seg tette etter termisk sykling. Det korte svaret er at de fleste bolig- og kommersielle solcellemoduler bruker 6063 aluminiumslegering i T5- eller T6-temperering, med en veggtykkelse mellom 1,0 og 1,8 mm og en fargeanodisert overflate. Begrunnelsen bak det valget avgjør imidlertid om rammen overlever 25 år utendørs eller begynner å svikte etter bare noen få sesonger.
Når du kjøper en aluminiumsramme for et solcellepanel, kjøper du ikke fire metallstykker. Du kjøper en strukturell komponent som må holde laminatet på plass, drenere fuktighet, motstå korrosjon og gi installatører et sikkert monteringspunkt. Å behandle rammen som en vare fører vanligvis til problemer på det verste tidspunktet: når modulen allerede er installert på taket og vinden begynner å jobbe med hjørneskjøtene.
Hvorfor aluminiumsrammen er mer enn et trimstykke
Aluminiumsrammen er det ytre skjelettet til en solcellemodul. Det forsegler kanten av glass-baksidesjiktet laminatet, noe som hindrer fuktighet i å trenge inn i celleområdet. Den tilfører også vridningsstivhet til en tynn sandwich av glass, innkapslingsmiddel og baksideark, og reduserer risikoen for mikrosprekker under håndtering, transport og snølasting.
- Forsegler laminatkanten mot fuktighet, støv og forurensende gasser.
- Gir monteringskanaler for klemmer, skinner og jordklaffer.
- Legger til bøyemotstand slik at store paneler holder seg flate under vind og snø.
- Skaper en buffersone som absorberer støt under frakt og installasjon.
Aluminium er det dominerende rammematerialet fordi det veier omtrent en tredjedel av stålets vekt, har bedre korrosjonsegenskaper enn eksponert jern eller karbonstål, og kan ekstruderes til komplekse hule seksjoner som kombinerer avstivningsribber med installasjonsspor. Det naturlige oksidlaget gir allerede et grunnleggende beskyttelsesnivå. Med riktig anodisk belegg kan rammen tåle kystsaltspray, surt regn og industriell forurensning i flere tiår.
Legering og temperament: Grunnlaget for rammeytelse
De fleste solcellepanelrammer er laget av 6xxx-serien aluminiumslegeringer. Innenfor denne gruppen er 6063 den vanligste fordi den tilbyr jevn overflatefinish, forutsigbar ekstruderingshastighet og utmerket respons på anodisering. Tempereringsbetegnelsen betyr like mye som legeringen. T5-temperering produseres ved å avkjøle ekstruderingen etter pressen og deretter kunstig aldring. T6 bruker løsningsvarmebehandling pluss kunstig aldring, som gir høyere styrke, men krever strengere prosesskontroll.
| Legering og temperament | Typisk flytestyrke | Typisk bruk | Nøkkelkarakteristikk |
|---|---|---|---|
| 6063-T5 | 90 til 130 MPa | Standardrammer for bolig- og næringsmoduler | God ekstruderbarhet og glatt eloksert overflate |
| 6063-T6 | 180 til 205 MPa | Rammer for områder med sterk vind og snølast | Høyere styrke etter full varmebehandling |
| 6005-T5 | 180 til 200 MPa | Modulrammer i storformat | Høyere styrke, men profildesign og dyseflyt trenger mer omsorg |
Ikke stol på temperamentnavnet alene. Be leverandøren om et fabrikksertifikat som viser faktisk flytegrense, forlengelse og hardhet for hvert produksjonsparti. Batch-til-batch-variasjon i aldringspraksis, emnetemperatur og bråkjølingshastighet kan få to rammer med samme temperament til å oppføre seg veldig forskjellig i felten.
Noen kjøpere ber om 6061-legering fordi de er kjent med dens høye styrke, men 6061 er vanskeligere å ekstrudere til tynne flerkammer-solrammeprofiler og anodiserer ikke med det samme jevne, jevne utseendet. For de fleste fotovoltaiske rammer er 6063-T5 eller T6 det mer praktiske valget. Hvis du vil forstå hvordan ekstruderingsprosessen påvirker legerings oppførsel, les aluminiumsekstruderingsprosessen og legeringsvalgveiledningen før du fullfører en spesifikasjon.
Overflatebehandling: Anodisering er standard
Den vanligste finishen for aluminiumsrammer for solcellepaneler er et svovelsyre-anodisk belegg med en tykkelse på 10 til 15 mikron. Dette skaper et hardt, gjennomsiktig oksidlag som kan farges mørk bronse eller svart slik at modulen smelter inn i et boligtak. Anodisering er elektrisk isolerende, motstår UV-skader og flasser ikke som maling. Det er også lettere å inspisere enn våt maling fordi belegget er en del av selve aluminiumsoverflaten.
 Anodiserte aluminiumsekstruderingsprofiler med flere fargealternativer Utforsk Yindu Aluminiums anodiserte profiler med tykkelsesstandarder fra AA10 til AA25 og farger inkludert sølv, svart, bronse og champagne. Egnet for solenergirammer som trenger slitesterk, UV-bestandig finish. Se produkt →
For sterkt etsende områder, for eksempel kystinstallasjoner eller områder med tungt veisalt, ber noen spesifikasjoner om et tykkere anodisk belegg eller en pulverlakkert finish. Pulverlakkering påfører et polymerlag som er 60 til 120 mikron tykt og gir et bredere fargespekter, men det må kontrolleres nøye rundt monteringshull og dreneringsåpninger. Hvis pulveret ikke kan nå innsiden av et smalt spor, blir den nakne kanten et utgangspunkt for korrosjon.
 Egendefinerte pulverbelegg aluminiumsekstruderingsprofiler Yindu Aluminium tilbyr pulverlakkerte profiler i RAL, PANTONE eller tilpassede farger med glatte, sandaktige eller metalliske teksturer. Ideell for korrosive miljøer som krever tykkere, beskyttende polymerbelegg. Se produkt →
PVDF-fluorpolymerbelegg er et annet alternativ for ekstrem fargebevaring og kjemisk motstand, men de øker kostnadene og er sjelden nødvendig på en standard solramme. Uansett hvilken overflate du velger, kontroller den faktiske beleggtykkelsen på den ferdige profilen i stedet for å stole på et prosessertifikat alene. Bruk en beleggtykkelsesmåler på utsiden, inne i glassåpningen og nær hjørneskjæringene. Tynne flekker oppstår ofte der reolklips eller maskeringstape dekket overflaten under anodisering.
Dimensjoner, toleranser og sammenføyning
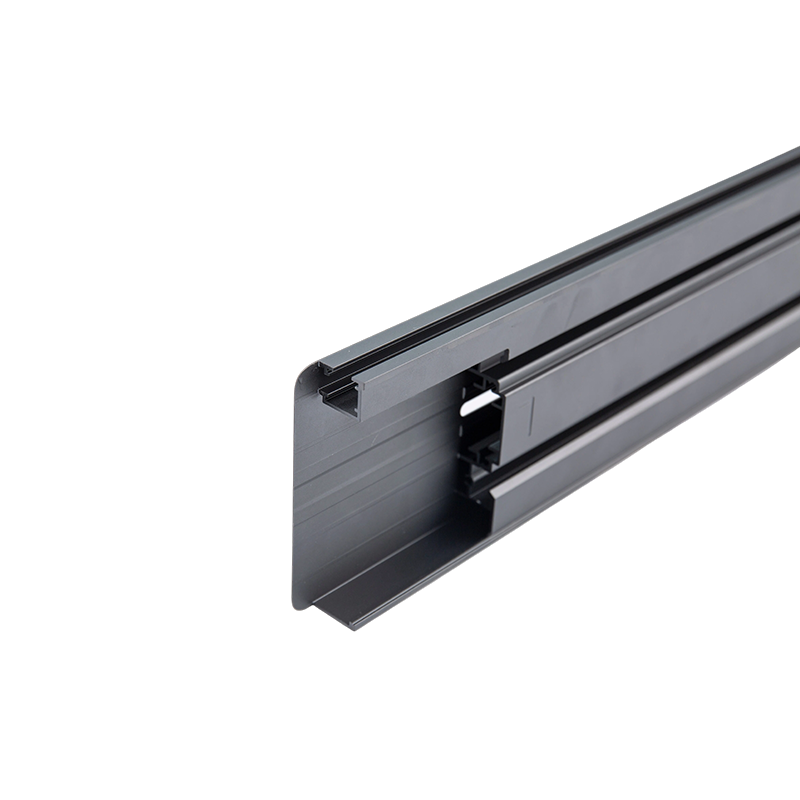
En solcelleramme er ikke et enkelt rektangulært rør. Profilen inneholder en glassåpning, en bakre støtteskinne, en dreneringskanal og en utvendig overflate for fastklemming. Hver av disse sonene har en toleranse som påvirker kvaliteten på den endelige modulen. Hvis glassåpningen er for grunt, vil laminatet ikke sitte sikkert. Hvis den ytre skinnen er for bred, vil ikke klemtrykket spre seg jevnt og rammen kan sprekke under vindløft.
- Glassspordybde og -bredde: kontroller hvor godt laminatet sitter og hvor mye fugemasse som er igjen etter pressing.
- Ytre skinnebredde og flathet: Bestem klempasning og dreiemomentkonsistens.
- Gjæringsvinkel og hullposisjon: må være repeterbare nok til å danne vanntette hjørneskjøter.
- Dreneringshull og gråt: hindrer vannansamling, men må avgrades slik at de ikke skjærer seg inn i glasskanten.
For en typisk solrammeskinne mellom 35 og 45 mm bred, holder seriøse produsenter profillengden innenfor pluss eller minus 0,2 mm og gjæringsvinkel innenfor pluss eller minus 0,1 grader. Når du sammenligner tilbud, spør hvilke toleranser som faktisk måles på produksjonslinjen. En svært lav ekstruderingspris skjuler ofte høye skrapmengder på sagings- og hjørneboringsstadiet, noe som øker den endelige modulkostnaden.
CNC-saging, fresing, boring og tapping er standardoperasjoner for solrammeskinner. Disse trinnene utføres normalt før anodisering eller pulverlakkering, slik at finishen beskytter de bearbeidede kantene. En integrert maskineringscelle unngår riper og håndteringsskader som oppstår når lange profiler flyttes mellom separate underleverandører.
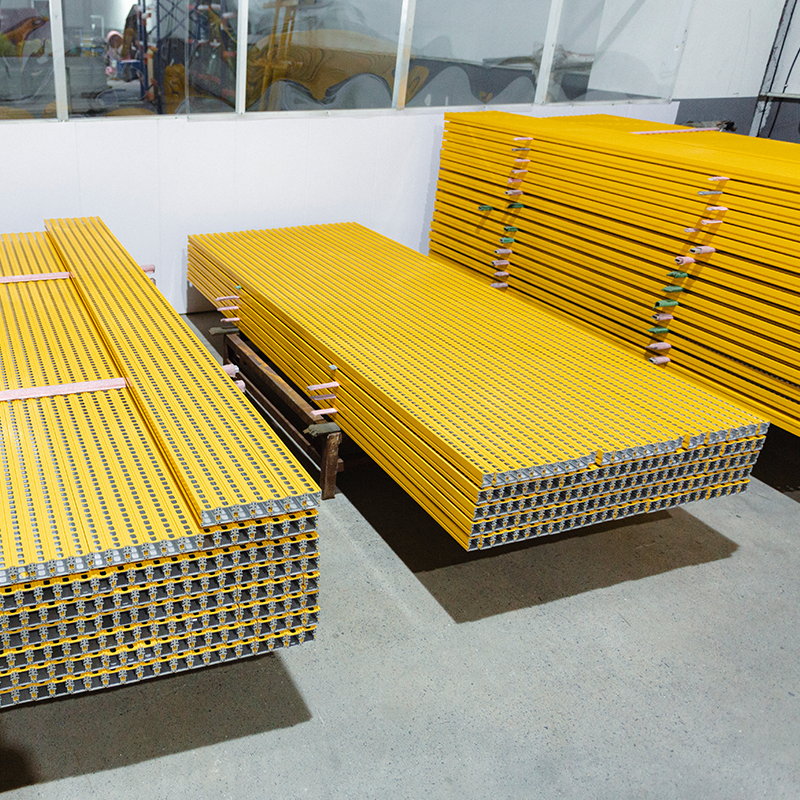 CNC maskineringstjenester for aluminiumsprofiler Yindu Aluminium gir presisjon CNC-skjæring og maskinering for aluminiumsprofiler, med ytterligere overflatebehandlinger som anodisering og pulverlakkering. Viktig for fremstilling av solrammeskinner med nøyaktige skjøter. Se produkt →
Hjørneskjøter i solenergirammer monteres vanligvis med hjørnenøkler i rustfritt stål satt inn i hule kammer og deretter komprimert ved krymping eller skruer. Fugeområdet trenger også en butyl- eller silikonforsegling som holder seg fleksibel fra minus 40 grader Celsius til pluss 85 grader Celsius. Be rammeleverandøren om en testrapport for hjørnetrekk som viser kraften som kreves for å skille et ferdig hjørne, ikke bare en måltegning. Den testen forteller deg om maskinering, nøkkeltilpasning og påføring av fugemasse fungerer sammen som et system.
Evaluering av en rammeprodusent
Mange kjøpere gjør feilen ved å velge en leverandør av aluminiumsramme for solcellepaneler basert på én prøve og et lavt tilbud. Denne tilnærmingen ignorerer skjulte risikoer i legeringssporbarhet, beleggkonsistens og maskineringsnøyaktighet. En pålitelig leverandør bør kunne dokumentere fire ting før du utsteder en innkjøpsordre.
- Legeringskilde og sporbarhet: et fabrikksertifikat for hvert ekstruderingsparti og et batchnummer trykt eller stemplet på profilen.
- Beleggprosesskontroll: anodisering av badrekorder, strømtetthet, forseglingskvalitet og beleggsvekt per kvadratmeter.
- Maskineringskvalitet: en prøvetakingsplan med dimensjonsrapporter som viser lengde, vinkel, hullposisjon og avgradingstilstand.
- Monteringskompatibilitet: en hjørneprøve og en testmodul som bekrefter at den passer med laminatet, tetningsmassen og monteringsklemmene.
En integrert leverandør som håndterer ekstrudering, overflatebehandling og CNC-maskinering forenkler denne prosessen fordi én fabrikk kontrollerer hele toleransekjeden. Hvis det dukker opp et dimensjonsproblem, er det ikke rom for to underleverandører å peke på hverandre. Den samme fabrikken kan også reagere raskere når du trenger en designendring eller en strammere toleranse på en ny profil.
Når du sammenligner produsenter, be om å inspisere deres faktiske ekstruderingsproduktsortiment. Du vil se om standardverktøyene deres allerede dekker lignende rammeformer og om etterbehandlingslinjene kan oppnå ønsket farge og beleggtykkelse konsekvent. En leverandør med bred erfaring på tvers av forskjellige aluminiumsapplikasjoner er mer sannsynlig å forstå hvordan en liten endring i sporbredde eller hjørnegeometri påvirker den endelige mekaniske ytelsen.
En aluminiumsramme for et solcellepanel er ikke en vare. Legering, temperament, anodisk belegg og maskineringstoleranser bidrar alle til modulens strukturelle integritet og levetid. Definer ytelseskravene dine tydelig, verifiser beleggtykkelse og dimensjonsrapporter, og test alltid en ekte hjørneskjøt før du forplikter deg til en stor ordre. Leverandører med intern ekstrudering, etterbehandling og CNC-maskinering er bedre posisjonert for å levere konsistente rammer, løse kvalitetsproblemer raskt og støtte den langsiktige påliteligheten kundene dine forventer.
Forrige innlegg
Aluminiums fysiske egenskaper og kjemiske egenskaper: En praktisk ingeniørveiledning
Neste innlegg
Aluminiumsstruktur for solcellemontering: en praktisk materialveiledning og valgtips
Adresse
Nr. 18, industripark, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang-provinsen, Kina
Hurtigmeny
Abonner på nyhetsbrev
Opphavsrett © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Produsenter av tilpassede aluminiumsprofiler

