

Aluminiumsstruktur for solcellemontering: en praktisk materialveiledning og valgtips
Se for deg å betjene et solcellepanel på et hustak i et fuktig, salt-luft-miljø. Fem år etter installasjon er panelfestene fortsatt rene, boltene er bevegelige og rammen har ikke utviklet rustskala. Det er det praktiske resultatet av å velge en aluminiumskonstruksjon for solcellemontering fremfor en belagt stålramme. Aluminium er ikke automatisk det riktige valget for hvert prosjekt, men i de fleste tilfeller er det bedre standard fordi det løser korrosjons- og vektproblemer før de forkorter levetiden.
Hva aluminiumskonstruksjonen blir bedt om å gjøre
En solcellemonteringskonstruksjon er ikke en enkel støtteramme. Den må bære panelvekten, opprettholde en presis tiltvinkel, overføre vind- og snøbelastninger til underkonstruksjonen og overleve 25 år med omgivelsesluft, regn, kondens og termisk sykling. Den kombinasjonen av strukturell plikt og miljøeksponering er det som gjør materialvalg så viktig.
Typiske ingeniørinnganger for en aluminiumskonstruksjon for solcellemontering inkluderer moduldimensjoner, maksimal design vindhastighet, snølast, fundamenttype og det lokale miljøet. Fra et materiell synspunkt dominerer to legeringsfamilier: 6063-T5 og 6005-T5. 6063-T5 har utmerket formbarhet og er godt egnet til komplekse ekstruderte seksjoner. 6005-T5 tilbyr en høyere flytegrense, noe som er nyttig for lengre spenn eller hvor færre støtter ønskes.
Aluminium har også en tetthet på rundt 2,7 g/cm3, omtrent en tredjedel av stål. Det betyr en lettere struktur, lavere taklast og raskere installasjon uten hydraulisk løfteutstyr på mange prosjekter. Den praktiske fordelen er ikke bare bekvemmelighet; det lar ingeniører redusere designbelastningen som bygningen eller fundamentet må absorbere.
Aluminium vs. stål: en faktabasert sammenligning
For de fleste solcellefester gir aluminium en lavere totalkostnad over hele systemets levetid. Stål kan være billigere foran, men dets langsiktige ytelse avhenger av integriteten til et galvanisert belegg og på hvert kutt, riper eller kant som utsetter bart stål for atmosfæren. Tabellen nedenfor sammenligner de to materialene på de punktene som er viktige for prosjekteiere og installatører.
| Eiendom | Aluminiumslegering | Galvanisert stål |
|---|---|---|
| Tetthet | 2,7 g/cm3 | 7,85 g/cm3 |
| Korrosjonsadferd | Danner et beskyttende oksidlag; meget stabil i kystluft | Krever intakt sinkbelegg; riper og kuttede kanter kan forårsake rust |
| Styrke | Bra for standardmoduler; legeringer med høyere styrke tilgjengelig | Høy styrke i tyngre partier |
| Installasjonshastighet | Lettere, lettere å håndtere, mindre løfteutstyr | Tyngre, tregere håndtering, mer utstyr på stedet |
| Vedlikehold | Lav; ingen ommaling i de fleste miljøer | Periodisk inspeksjon; etterbehandling etter riper eller kutt |
| Forhåndskostnad | Vanligvis høyere | Vanligvis lavere |
| Forventet levetid | 20 år med felles finish | 10-20 år avhengig av beleggkvalitet og sted |
Stål har fortsatt et sted hvor konstruksjonen skal graves ned, der ekstreme punktbelastninger krever svært tunge seksjoner, eller der designkoden spesifiserer en armert betongbunn og den ekstra egenlasten ikke er et problem. Men i et vått eller fuktig klima har en galvanisert stålramme en tendens til å kreve mer oppmerksomhet med årene. Økonomien til aluminium forbedres etter hvert som tidshorisonten forlenges, og ettersom utbedrings- og erstatningskostnader er inkludert.
Der aluminiumskonstruksjoner yter best
En aluminiumskonstruksjon for solcellemontering blir det klare valget i miljøer hvor korrosjon er et problem. Kystinstallasjoner, industrifasader og alle steder med høy luftfuktighet drar nytte av det naturlige oksidlaget som dannes på aluminium. Anodiseringsprosessen gjør dette laget tykkere, hardere og mer konsistent, og det er grunnen til at anodiserte seksjoner er standardalternativet for marine- og saltluftanlegg.
Rooftop arrays er en annen naturlig passform. Fordi monteringskonstruksjonen er sveiset eller boltet til takkonstruksjonen, påvirker hvert kilo egenlast den strukturelle vurderingen. Aluminiums lave tetthet lar installatører bruke lengre spenn med færre festepunkter, noe som reduserer både antall takgjennomføringer og tiden det tar å fullføre installasjonen.
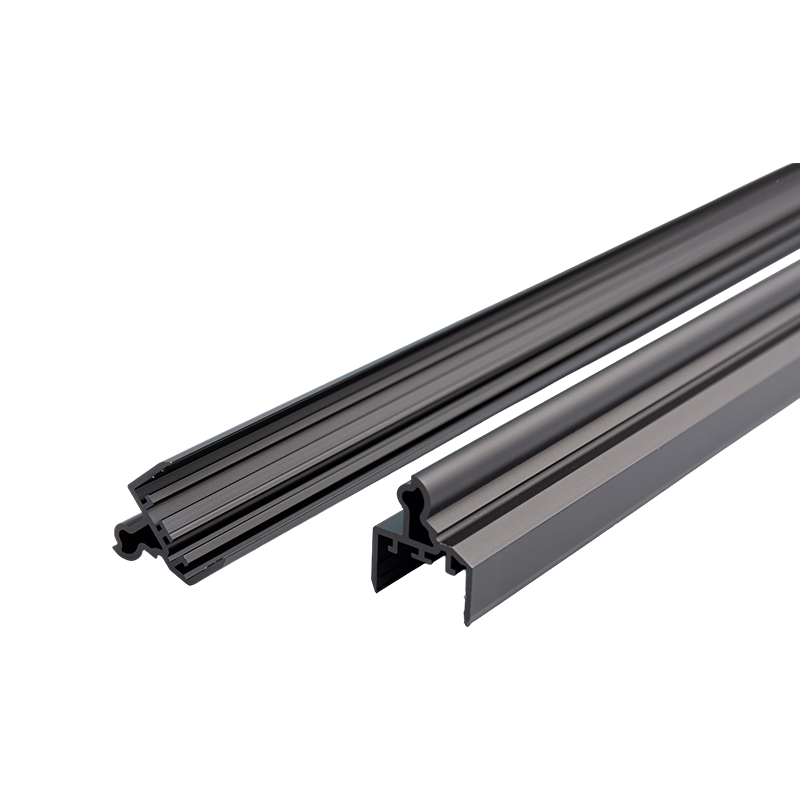
 Anodiserte aluminiumsekstruderingsprofiler med tilpassede etterbehandlingsalternativer Disse anodiserte profilene tilbyr sølv-, svart-, bronse- eller champagnefinish med tykkelsesgrader opp til AA25, pluss tilpassede kutting- og CNC-tjenester, godt egnet for takmonteringskonstruksjoner. Se produkt →
Konstruere profilen: Laster, toleranser og finish
Når miljøhistorien er avgjort, blir den strukturelle utformingen neste oppgave. Profildelen må motstå bøyning og knekking under vind og snø. Vanlige profiler for solcellemontering inkluderer C-kanaler, H-bjelker og hatteformer, med veggtykkelser fra 1,5 mm til 10 mm avhengig av spennvidde og belastning.
Presisjon betyr like mye som styrke. Hullposisjoner, sporlengder og tilkoblingsflater må være på linje med panelklemmene og underkonstruksjonen. CNC-bearbeiding av profiler fjerner behovet for feltboring og sikrer at hver ramme er identisk, noe som er avgjørende for lange rader der selv noen få millimeter feil kan forårsake synlig feiljustering.
Spesifikasjonsprosessen kan deles inn i fem praktiske trinn:
- Beregn maksimal vindbelastning ved å bruke lokale vindhastighetsdata.
- Påfør den aktuelle snøbelastningen hvis arrayen er i et kaldt klima.
- Velg en profilseksjon som motstår bøyning med en sikkerhetsfaktor på minst 1,5.
- Bekreft overflatens tykkelse for det utsatte miljøet.
- Kontroller at alle festehull og spor er maskinert og ikke kuttet på stedet.
Valg av overflatefinish er også en del av prosjekteringen. Anodiserte lag på 12-25 mikron gir en hard, tett beskyttende barriere. Pulverlakkering tilbyr fargede paneler med en tykk, svært ugjennomtrengelig finish. PVDF-belegg er et godt valg der det kreves høy UV-motstand og kjemisk stabilitet. Riktig finish avhenger av klimaet, orienteringen til strukturen og de estetiske kravene til prosjektet.
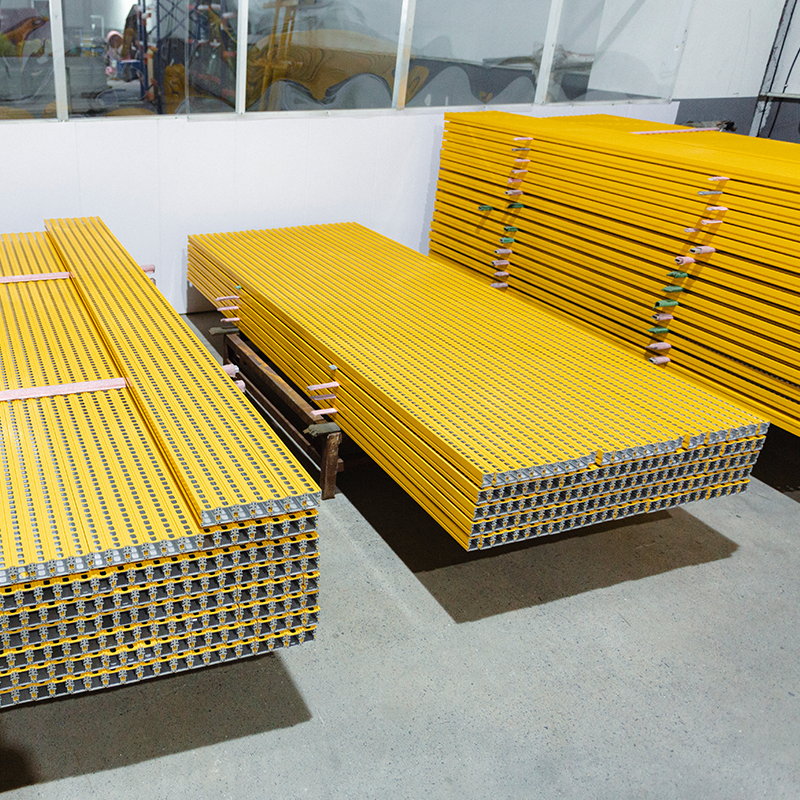 CNC maskineringstjenester for presisjonsprofiler av aluminium CNC-maskinering, skjæring og fabrikasjonstjenester for aluminiumsprofiler, med ytterligere overflatebehandlinger, støtter presis komponentproduksjon for solcellemontering og andre industrielle applikasjoner. Se produkt →
Hvorfor møllen bak profilen betyr noe
Den samme legeringsbetegnelsen kan oppføre seg forskjellig avhengig av hvor nøye emnet er homogenisert, hvordan ekstruderingen foregår og hvordan profilen eldes. En leverandør som har brukt flere tiår på å bygge ekstruderingsdisiplin vil levere konsistente mekaniske egenskaper fra en batch til den neste. Denne konsistensen er det som gjør at en monteringskonstruksjon kan bære designbelastningen uten overraskelser ved inspeksjonen på stedet.
Huzhou Yindu Aluminium Technology Co., Ltd. bringer mer enn 30 års erfaring innen aluminiumsekstrudering og overflatebehandling. Anlegget dekker 42 000 kvadratmeter og har en årlig kapasitet på 10 000 tonn, med egen anodisering, hard anodisering, pulverlakkering, PVDF-belegg, etterbehandling av trekorn og CNC-bearbeiding. Denne vertikale kapasiteten lar en solcellemonteringskunde hente hele profilpakken fra ett sted, fra rå ekstrudering til forhåndsborede koblinger.
For en dypere titt på valg av legeringer og designregler, les vår aluminium ekstrudering prosess og legeringer design guide . Den forklarer hvordan kjemien og prosessforholdene påvirker den endelige profilen og hvordan man unngår vanlige feil i lastberegning og snittspesifikasjon.
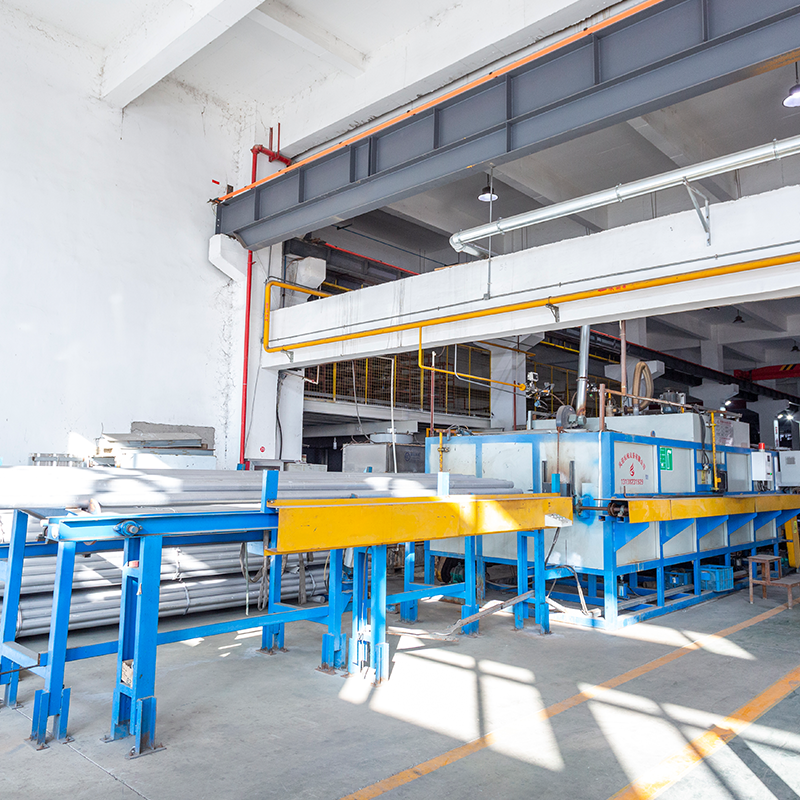 Aluminiumsekstruderingsprofiler i flere legeringer for strukturell bruk Disse profilene er tilgjengelige i legeringer som 6063, 6061, 6082 og 7075, og gir styrke og korrosjonsbestandighet for ulike bruksområder, inkludert solinnretninger og konstruksjonsstøtter. Se produkt →
Å spesifisere en aluminiumsstruktur for solcellemontering er en avgjørelse du kan ta med tillit når du forstår belastningsforholdene, velger riktig legering og etterbehandling, og jobber med en leverandør som kontrollerer hele ekstruderingsprosessen. Start med en enkel belastningsberegning, be om korrosjonsdata, og la profilpartneren hjelpe deg å gjøre det om til en struktur som vil vare lenger enn panelene.
Forrige innlegg
Aluminiumsramme for solcellepanel: Legering, finish, toleranse og innkjøpsguide
Neste innlegg
Veiledning for anodisert finish: Prosesstyper, beleggtykkelse og kvalitetskontroll
Adresse
Nr. 18, industripark, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang-provinsen, Kina
Hurtigmeny
Abonner på nyhetsbrev
Opphavsrett © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Produsenter av tilpassede aluminiumsprofiler

