

Vindusrammeprofil i aluminium: Legering, finish og toleranseveiledning for kjøpere
En innkjøpsansvarlig sender ut en tilbudsforespørsel for 6000 meter vinduskarmprofil: 6063-T5, 1,4 mm nominell vegg, klar anodisert til 15 mikrometer, kuttet til 6,1 m lengder. Tre sitater kommer tilbake. Spredningen er på 22 prosent, og kun én leverandør spør hva vinduet skal settes sammen til.
Fiks fire ting før du forhandler: legering og temperament, veggtykkelse ved belastningspunktene, dimensjonstoleranse og finishsystemet. Når terningen er kuttet, koster det å endre noen av dem langt mer enn gapet mellom høyeste og laveste tilbud på bordet.
Hva et vindusrammeprofilsett faktisk inneholder
"Vindusrammeprofil" er sjelden en enkelt form. Et karm eller skyvevindu bruker seks til ti profiler som må passe sammen: ytre ramme, ramme, lister og akterspeil, glasslist, en terskel med dreneringskanal, og ofte et skjermspor. Et termisk ødelagt system legger til to aluminiumshalvdeler forbundet med en polyamidstrimmel.
Tegningen betyr mer enn legeringskvaliteten på dette stadiet. Skrueporter, hengselforsterkninger og hjørnekrympesoner trenger 1,8 mm til 2,0 mm vegg; synlige rammeflater er vanligvis 1,2 mm til 1,4 mm. En dyse som fyller begge ytterpunktene ujevnt viser variasjonen ved den tynne seksjonen først, enten som et synkemerke på forsiden eller som en skrueport som stripes under montering.
Hule kamre er den andre begrensningen. De fleste rammer går gjennom en koøye eller brodyse, kommer ut med en sveiset søm og har et litt bredere toleransebånd enn en solid form. Å redesigne en ikke-synlig del som solid eller semi-hul forenkler formen og senker vanligvis prisen per meter.
Legering og temperament: De to valgene som setter alt annet
6063-T5 dekker de fleste arkitektoniske vindusrammer av praktiske årsaker: den ekstruderer raskt, anodiserer jevnt og leverer omtrent 150 til 190 MPa strekkfasthet med ca. 8 prosent forlengelse, nok til en ramme som holder glass, tåler vindbelastning og overlever gjentatte åpningssykluser i hjørnene uten å sprekke.
- 6063-T5: standard for elokserte og pulverlakkerte bolig- og kommersielle vinduer.
- 6060-T5: vanlig i europeiske spesifikasjoner, noe lavere styrke og en litt bedre eloksert overflate.
- 6005A-T6: høyere styrke for brede spenn og tunge kommersielle systemer, tregere å ekstrudere.
- 6061-T6: ca. 310 MPa strekkfasthet, brukt til konstruksjonsstolper og høyvindsjobber, men den anodiserer mindre jevnt og ender vanligvis med maling.
Temperament fortjener like mye oppmerksomhet. T5 er luftkjølt ved pressen; T6 er vannkjølt for høyere styrke. Vannslukking forvrenger tynne, asymmetriske vindusprofiler mer, så en T6-ramme trenger ofte retting og kan bære mer restbelastning. Med mindre lastene krever T6, gir T5 vanligvis en rettere profil til lavere pris.
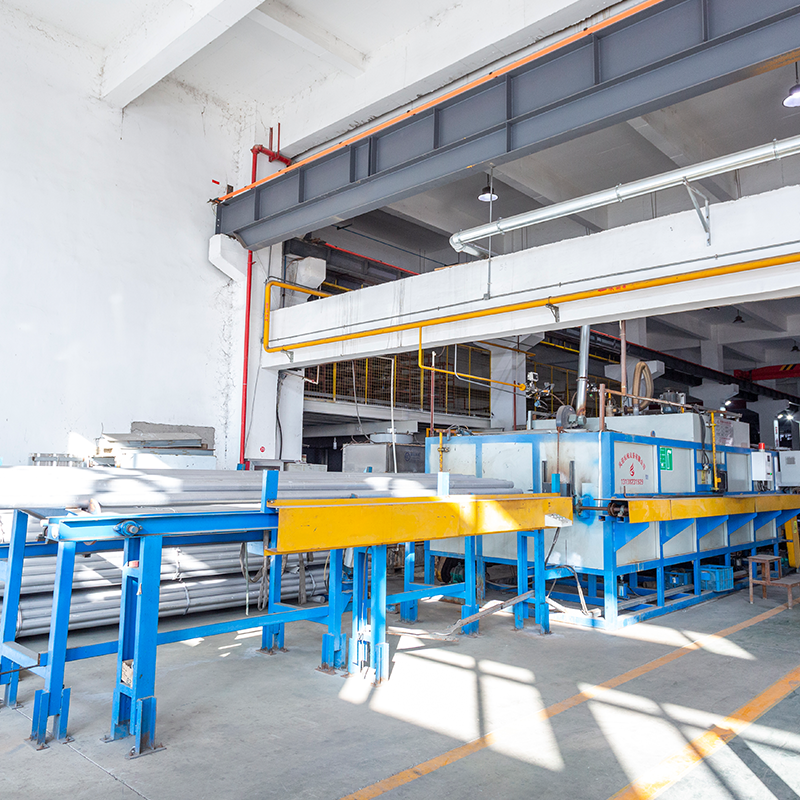
Prosesskontroll begrenser hva som er oppnåelig. Billetkvalitet, emnetemperatur, ekstruderingshastighet og bråkjøling samvirker, og en leverandør som kjører vinduet dør raskt for å kutte kostnader vil vise det som dimensjonsdrift langs en lengde på 6 m. Bakgrunnen for hvordan legerings- og prosessvalg former den ferdige profilen er dekket i denne veiledningen til aluminium ekstruderingsprosess og legeringsvalg .
 Ekstruderingsprofiler i aluminium: Standard og tilpassede former Gjennomgå legeringsalternativer, standard- og tilpassede profiler, overflatefinisher og maskineringstjenester, med regionale standarder som er angitt for spesifikasjon av bestillinger. Se produkt →
Veggtykkelse, toleranser og standardene bak dem
Tre regionale standarder dekker de fleste bestillinger: GB/T 5237.1, EN 755-9 og ASTM B221. De er enige om de brede kravene og er forskjellige i detaljene, så navngi standarden og utgaven på innkjøpsordren i stedet for å overlate det til leverandøren å anta.
Forvent omtrent ±0,3 til ±0,5 mm på en 50 til 60 mm total dimensjon, og ±0,10 til ±0,15 mm på en 1,4 mm vegg. Twist tiltrekker seg mindre oppmerksomhet enn den fortjener: en profil som er dimensjonalt perfekt, men vridd med 1 mm per meter vil bekjempe alle gjæringsskjøter på samlebåndet.
- Totalmål og veggtykkelse på tre punkter langs et stykke i full lengde
- Vridning, bue og camber målt mot en flat plate
- Kuttet lengde og kuttevinkel på en prøve av gjæringsstykker
- Skruportdybde, pilothulldiameter og maskinvaretilpasning
- Beleggtykkelse på den synlige overflaten og finishkvalitet innvendig i hjørner og dreneringsspor
Be om en inspeksjonsrapport fra første artikkel mot tegningen i stedet for en generell attest. Anodiserte og belagte partier varierer også i farge, så skriv av en fysisk fargebrikke og oppbevar den.
Overflatebehandlingssystemer: Passer belegget til klimaet
Fullføren avgjør hvordan vinduet ser ut i år ett og i år femten, og det er den delen av spesifikasjonen som oftest er redusert til ett ord. Byggetykkelse, harpikskjemi og forbehandling endrer alle ytelsen, og forskjellen vises først etter noen somre med UV-eksponering.
| Finish | Typisk bygg | Utseende og holdbarhet | Passer best til |
|---|---|---|---|
| Klar- eller bronseanodisering | 10 til 25 mikrometer (AA15 til AA25) | Metallisk, hard overflate; fargen er stabil, men batchvariasjonen er synlig | Innlandet bolig- og næringsvinduer |
| Polyester pulverlakk | 60 til 80 mikrometer | Enhver RAL eller tilpasset farge, sateng til matt, god mekanisk motstand | Generelle boligvinduer |
| Superslitesterkt pulver eller PVDF | 60 til 80 mikrometer powder; 23 to 27 micrometers PVDF | Beste UV- og saltsprayytelse, AAMA 2605-klasse | Kysttomter, høyhusfasader, sterk sol |
| Trekorn sublimering | Pulverbase pluss overføringslag | Varm tømmerlook uten vedlikehold av ekte tre | Renovering, interiør, matchet snekkerarbeid |
To regler følger. Tilpass belegget til eksponeringen i stedet for budsjettlinjen: et 60 mikrometer polyesterpulver på en strandfasade vil kritte lenge før et PVDF-belegg svikter, selv om begge ser identiske ut på en prøveplate. Kontroller deretter forbehandlingen, fordi konverteringsbelegget som gjør at finishen fester seg er usynlig i den leverte profilen.
 Anodisert aluminiumsprofiler for arkitektoniske og industrielle applikasjoner Anodisert aluminiumsekstrudering med AA10–AA25 oksidlag, fargealternativer, CNC-fabrikasjon og korrosjonsbestandige overflater for arkitektur og industri. Se produkt →
Termiske pauser, kondensering og energioverholdelse
Aluminium leder varme på rundt 200 W/m·K, som er akkurat det en vindusramme i kaldt klima ikke skal gjøre. En ubrutt aluminiumsramme sitter nær 5,8 W/m²K, og dette tallet viser seg som kondens på innsiden og som en varmeregning.
Et termisk brudd skiller de indre og utvendige halvdelene med en glassfiberforsterket polyamidstrimmel, vanligvis PA66GF25 og 14 mm til 34 mm bred. Den ferdige rammen lander deretter omtrent mellom 1,8 og 2,8 W/m²K, avhengig av kammerantall, stripebredde og glasset den har.
To detaljer fanger opp kjøpere. Strimlen må låses mekanisk og krympes med kontrollert kraft, og EN 14024 er testen som beviser bindingen; overkrymping deformerer polyamidet og skaper en kald bane, mens underkrymping viser seg om vinteren som en kondenslinje. Samsvar vurderes også på hele vinduet, så be om en beregnet eller testet U-verdi for hele systemet.
Kyst-, høy-UV- og trekornprosjekter
Saltspray skiller beleggklasser skarpere enn farge eller glans. AAMA 2604-pulver er testet til ca. 1500 timer; AAMA 2605-systemer, inkludert PVDF, når omtrent 4000 timer. På et prosjekt ved strandpromenaden er dette gapet forskjellen mellom et garantikrav i år seks og ingen krav i det hele tatt.
Innlandsprosjekter har større frihet på utseende. Trekornede finisher gir et tømmerutseende uten sliping, beising og råte som ekte tømmer bringer med seg, og det er derfor de dukker opp så ofte i renoveringer og interiører som må matche eksisterende snekkerarbeid. Prosessen overfører et mønster til en herdet pulverbase, så slitestyrken avhenger like mye av underlaget som av kornet. Mer detaljer om hvordan disse holder seg er i denne artikkelen om aluminiumsprofiler i trefinish .
 Tilpassede pulverlakkerte aluminiumsekstruderingsprofiler av Yindu Utforsk RAL-, PANTONE- eller spesialtilpassede pulverlakkerte aluminiumsprofiler med glatte, sandaktige eller metalliske overflater for vinduer, møbler, belysning og industrielle deler. Se produkt →
Fremstillingstrinn som øker kostnadene
Fra emne til pakket ramme går profilen gjennom ekstrudering, strekking, skjæring, kunstig aldring, etterbehandling og ofte maskinering. Hvert trinn legger til kostnader, og hvert trinn kan legge til omarbeid hvis det forrige drev.
Maskinering er der vindusprofiler slutter å være enkle. Dreneringsslisser, hengsellommer, skruebosser, furer i kappriller og endefreser for hjørneklosser har hver sin toleranse. Et spor 0,3 mm utenfor midten er ufarlig alene og et problem når det stables med en boreposisjon på monteringsjiggen. Leverandører som maskinerer i samme anlegg som de ekstruderer kan korrigere tegningen tidlig; de som gir underleverandører kan vanligvis ikke.
Emballasje feiler dyrt. Pulverlakkerte profiler trenger film som flasser rent etter måneder i lagring, anodiserte profiler trenger sammenfletting mot transportriper, og 6 m bunter trenger riktig støtte slik at de ikke bøyer seg inne i en beholder.
Hva skal låses før bestillingen
- Dieseierskap og om terningen forblir eksklusiv for profilen din
- Minimum bestillingsmengde per profil og per fargebatch, siden anodisering og belegningskjøring belastes av stativbelastning
- Signerte fargebrikker beholdt for hver finish og hver batch
- Prøvetakingsplan: første artikkel pluss dimensjonskontroller med en oppgitt frekvens
- Testdokumentasjon for legeringssammensetning, hardhet, beleggtykkelse og saltspray
- Emballasjespesifikasjon og lagringsbeskyttelse
- Ledetid fordelt mellom produksjon av form, vanligvis to til fire uker, og produksjon og etterbehandling, vanligvis tre til fem uker
Sette sammen spesifikasjonen
Sitatet som ser 22 prosent billigere ut, skiller seg vanligvis på ett av fire punkter: en lettere vegg ved skrueportene, et tynnere belegg, en lavere legeringskvalitet eller en løsere vritoleranse. Ingen av dem vises på et fotografi av en prøve.
Skriv spesifikasjonen rundt vinduet i stedet for profilen: legering og temperament, veggtykkelse i hver funksjonssone, standard og toleranseklasse, finishsystem med testklasse og byggetykkelse, og krav til fabrikasjon og pakking. Hold deretter en prøve fra første artikkel i hendene før terningen går i produksjon. Den samtalen tar en ettermiddag. Den som starter når 6000 meter kommer og gjærene ikke lukkes, tar en god del lenger tid.
Forrige innlegg
Anodisert aluminiumsekstrudering: typer, tykkelsesgrader og legeringsvalg
Neste innlegg
Materialveiledning for vindusramme i aluminium: legering, veggtykkelse, finish og termiske brudd
Adresse
Nr. 18, industripark, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang-provinsen, Kina
Hurtigmeny
Abonner på nyhetsbrev
Opphavsrett © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Produsenter av tilpassede aluminiumsprofiler

