

Anodisert aluminiumsekstrudering: typer, tykkelsesgrader og legeringsvalg
To ekstruderingskjøringer etterlater den samme dysen på samme skift. Man kommer tilbake fra anodiseringslinjen med en jevn champagnetone; den andre kommer tilbake melkeaktig på en side og mørkere langs sveiselinjen. Anodisatoren tar vanligvis skylden, men årsaken er oftere oppstrøms: legeringskjemi, bråkjølingshastighet, formtilstand eller måten profilene satt på stativet.
Det korte svaret først: anodiserte aluminiumsprofiler er ikke belagt metall. Anodisering konverterer den ytre huden til en profil til et aluminiumoksidlag som er vokst fra selve aluminiumet, og det er grunnen til at finishen motstår flising, holder farge utendørs og kan farges, forsegles eller herdes for slitasje. Å holde dette resultatet stabilt på tvers av partier avhenger av avgjørelser tatt lenge før stativene går inn i tanken.
Hva anodisering gjør med en ekstrudert profil
Inne i tanken blir ekstruderingen til anoden i en fortynnet syreelektrolytt. Likestrøm driver oksygen til overflaten, hvor det binder seg til aluminium for å danne aluminiumoksid. Laget vokser inn i metallet så vel som utover fra den opprinnelige overflaten, så en ferdig profil måler større enn den rå ekstruderingen med en brøkdel av beleggtykkelsen på hver side. Et 20 mikron belegg kan legge til omtrent 8 til 10 mikron per side, nok til å ha betydning for en presspasning eller en glidende skjøt.
To strukturelle detaljer driver alt annet. Det dannede oksidet er porøst, og de mikroskopiske porene aksepterer organisk fargestoff for å produsere champagne, bronse, svart eller en tilpasset farge. Porene må da lukkes. Forsegling i varmt avionisert vann, nikkelacetat eller et kaldt nikkelfluorid-system låser fargestoffet og gjenoppretter korrosjonsytelsen. Dårlig forsegling dukker opp senere: en profil som bestod en saltspraykontroll i laboratoriet kan misfarges innen en sesong utendørs.
Hvorfor anodiserte profiler varer lenger enn påførte belegg
- Korrosjonsbestandighet: et riktig forseglet oksidlag er kjemisk stabilt, og anodiserte 6063- og 6061-profiler gjennomgår rutinemessig flere hundre timer med nøytral saltspraytesting.
- Slag og slitasje: Oksydet er hardere enn aluminiumet under det og integrert i overflaten, så det kan ikke skrelle eller flasse ved en bulket kant slik en malingsfilm kan.
- Fargestabilitet: finishen er uorganisk og kalker ikke under ultrafiolett eksponering slik mange organiske belegg gjør.
- Dielektrisk overflate: det anodiske laget leder ikke elektrisitet, noe som passer til stikkontakter og andre elektriske profiler der overflaten må isoleres.
- Vedlikehold: mild såpe, varmt vann og en myk klut gjenoppretter overflaten. Ingen voksing og ingen touch-up.
To avveininger hører hjemme på tegningen. Anodisk oksid er en termisk barriere, så en kjøleribbe bør bare bære et tynt Type II-lag, typisk 5 til 10 mikron, med mindre overflaten virkelig trenger slitestyrke. Hard anodisering ved 40 til 50 mikron overlever slitasje langt bedre, men legger til målbar termisk motstand og reduserer utmattelsesstyrken ved skarpe hjørner. Den andre avveiningen er dimensjonal: Fordi laget bygger på hver overflate, trenger hardanodiserte deler sjenerøse toleranser og vanligvis maskering på gjenger og boringer.
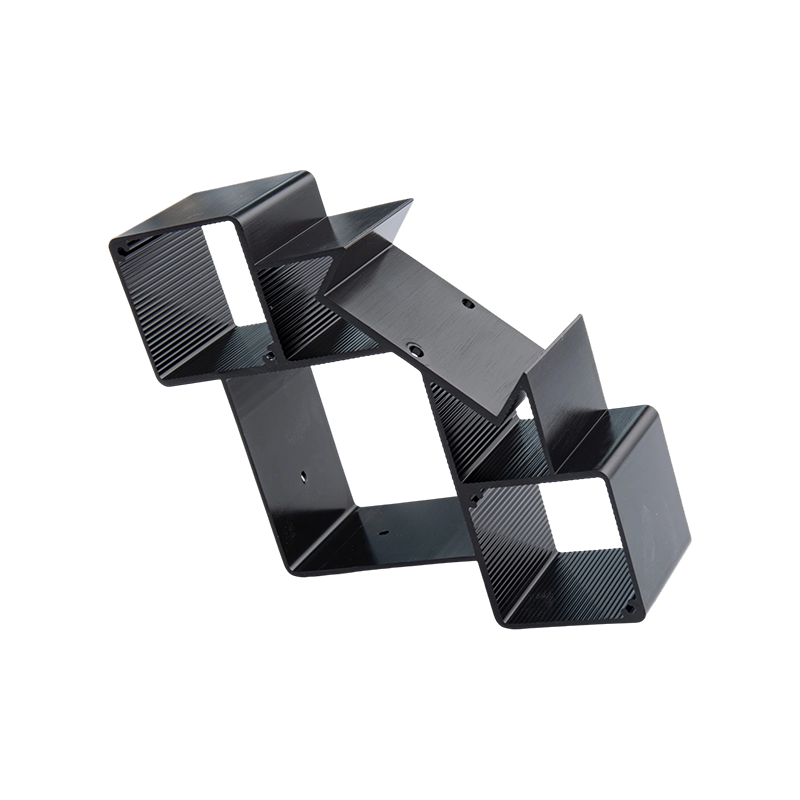
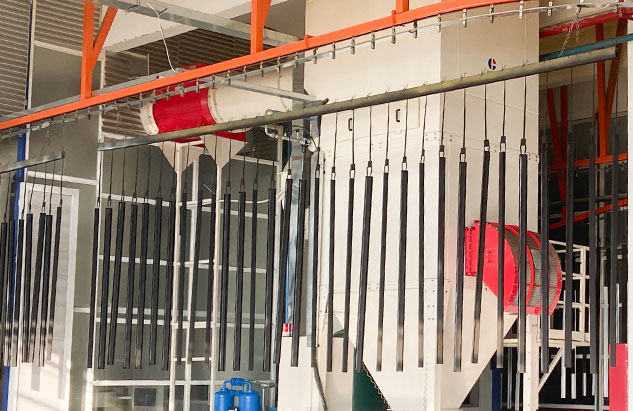 Hard anodiseringstjeneste for komponenter i aluminiumslegering Brukes for tykke slitesterke oksidlag, med prosesskontroll, forsegling og tykkelsesalternativer egnet for krevende bil-, romfarts-, maskineri- og verktøydeler. Se produkt →
Type I, Type II og Type III: Tilsvarende betegnelse til plikt
De fleste spesifikasjonene refererer til MIL-A-8625 eller tilsvarende standard, og typenummeret forteller etterbehandleren hvilken elektrolytt og tykkelsesområdet som skal arbeides med.
| Betegnelse | Elektrolytt | Typisk tykkelse | Overflatehardhet | Hvor det passer |
|---|---|---|---|---|
| Type I, kromsyre | Kromsyre | 0,0001 til 0,0007 tommer (2,5 til 18 mikron) | Lavt | Tynne lag på tretthetsfølsomme eller komplekse deler, med minimal dimensjonsendring |
| Type II, svovelsyre | Svovelsyre | 0,0002 til 0,0010 tommer (5 til 25 mikron) | Moderat | Arkitektonisk, apparater og generell korrosjonsbestandighet, og grunnlaget for de fleste fargede farger |
| Type III, hard anodisert | Svovelsyre, lower temperature | 0,0005 til 0,0045 tommer (13 til 114 mikron), ofte 2 mil | Høy, omtrent 400 til 500 HV | Sliteflater, glidekomponenter og deler som må motstå slitasje |
Klasse legger til en andre dimensjon: Klasse I betyr ufarget, Klasse II betyr farget. Arkitektoniske prosjekter går ofte lenger og skriver en AA-betegnelse som AA-M12C22A41 inn i innkjøpsordren, som fester beleggtykkelsen sammen med farge og glans i stedet for å overlate utseendet til etterbehandlerens vurdering.
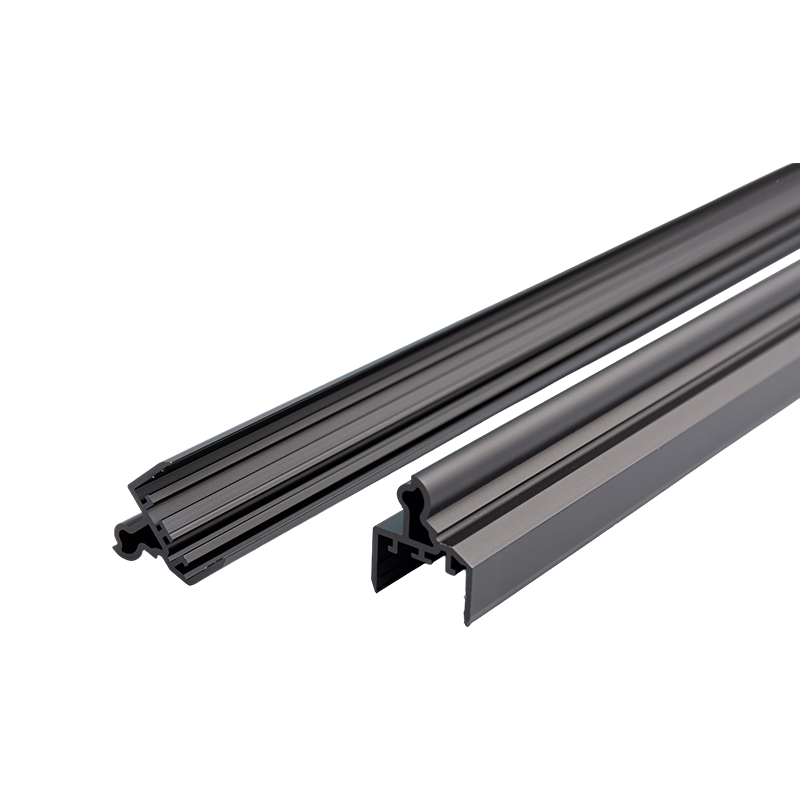
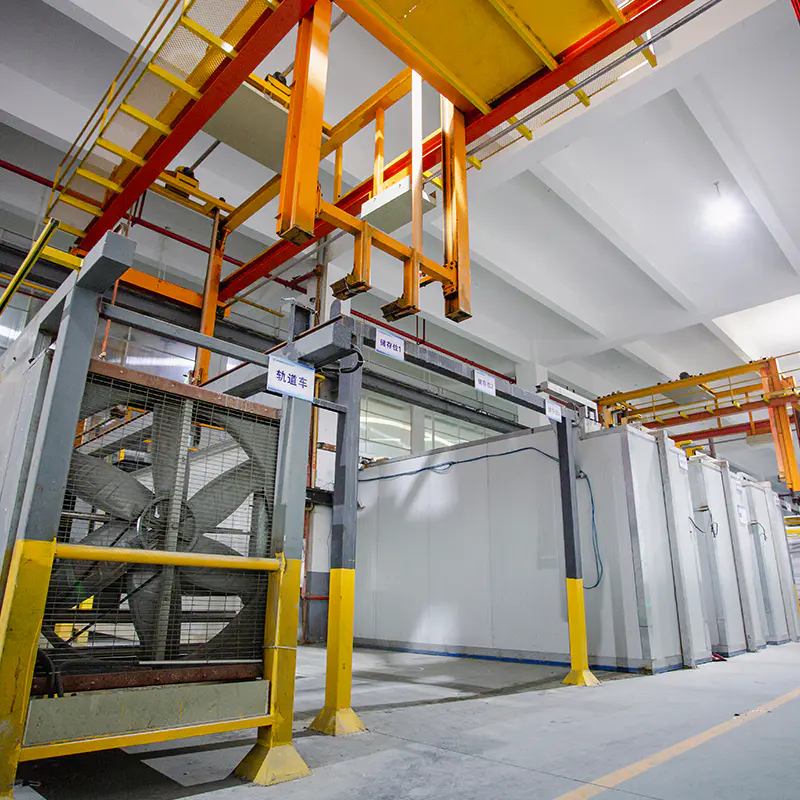 Anodiserte aluminiumsekstruderingsprofiler med farge- og tykkelsesalternativer Tilbyr sølv-hvitt, svart, bronse, champagne og sekundære fargestoffer, flere anodiseringstykkelser, fabrikasjon og bruksområder fra arkitektur til elektronikk. Se produkt →
Alloy Choice setter fargen før fargen gjør det
Anodisering forsterker det som er i legeringen. Kobber, jern, silisium og mangan påvirker alle tonen i oksidet, så to profiler som ser identiske ut på pressen kan avslutte to nyanser fra hverandre.
- 6063 er arbeidshestens ekstruderingslegering og tar klar eller farget svovelsyre anodisering rent.
- 6463 holder jern og silisium lavt, slik at det anodiserer lyst i stedet for grått, og det er grunnen til at det serverer dekorative trim og apparatperler.
- 6061 er sterkere og maskinerer godt, men legeringselementene presser belegget mot en varmere grå som begrenser fargetilpasning.
- 7xxx-legeringer vil anodisere, men blir vanligvis mørke, og 2xxx-legeringer med høyt kobber er dårlige kandidater for dekorativt arbeid.
Prosesshistorikk vises også i tanken. Ujevn bråkjøling, en kald dyse eller lav utgangstemperatur kan etterlate striper og strømningslinjer som forblir usynlige etter ekstrudering og blir tydelige etter anodisering. Det er derfor ekstruderingsprosess og legeringsvalgguide er verdt å lese før en ny profil siteres, ikke etter at en batch har blitt avvist ved anodiseringslinjen.
Holder farge og tykkelse stabil på tvers av batcher
Konsistens er prosessdisiplin snarere enn et løfte. Tre kontroller gjør det meste av jobben.
- En fysisk hovedprøve, lagret borte fra sollys og håndtering, brukes til å bedømme hver kjøring under samme lys. En D65 visningsbod og et butikkvindu vil være uenige, og standen er den som teller.
- En numerisk fargetoleranse, vanligvis skrevet som en Delta E-grense som er avtalt skriftlig før den første batchen sendes.
- Fargemassekontroll, med badkjemi, fargestoffkonsentrasjon, temperatur og nedsenkingstid registrert for hver belastning, slik at et avvik kan spores i stedet for å gjette.
Rack-merker fortjener også en avgjørelse på forhånd. Hvert kontaktpunkt etterlater blankt aluminium, fordi det ikke flyter strøm der stativet berører profilen. På heisstolpaneler eller dusjkabinettprofiler bør disse merkene planlegges på skjulte flater, innvendige returer eller avskårne ender. Å finne et stativmerke på et synlig ansikt etter forsegling koster hele partiet.
Hvor anodiserte ekstruderinger gjør virkelig arbeid
Anodiserte profiler fortjener sin plass uansett hvor utseende og holdbarhet vurderes sammen.
- Heisvogn og sjaktprofiler: førerhus med høy trafikk trenger overflater som tåler rengjøringskjemikalier og konstant håndkontakt uten å slite.
- Kjøleribben: LED- og kraftelektronikkhus bruker anodiserte kjøleribbeprofiler for korrosjonsbeskyttelse med en kontrollert termisk straff.
- Varmere og vakuumrør: Høye driftstemperaturer favoriserer et stabilt oksidlag over et polymerbelegg.
- Kjøkkenutstyr: matt anodiserte profiler motstår riper og tåler høyere temperaturer enn malte alternativer.
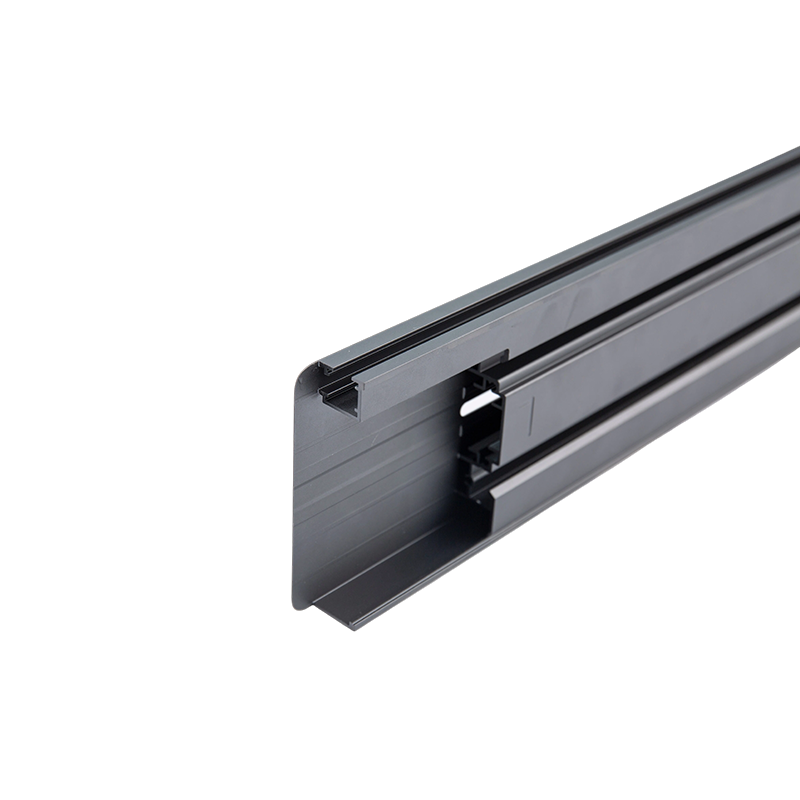
- Dusjkabinetter, håndklestativ og stikkontakter: farget anodisering dekker baderomsinnredning, mens presisjonsekstrudering holder stikkontaktprofilene dimensjonalt tette.
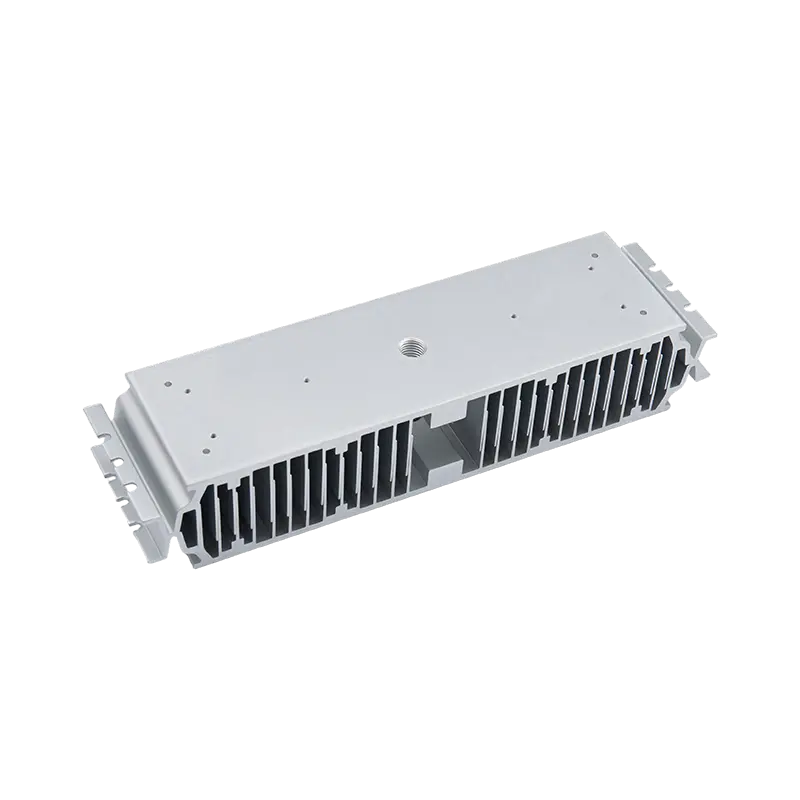
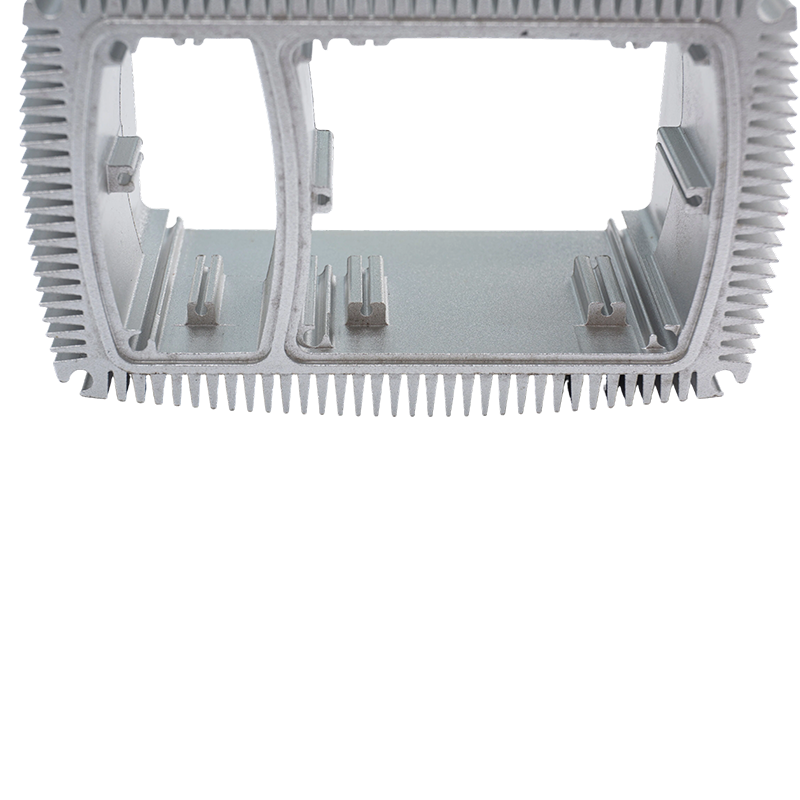 Høy termisk ledningsevne anodisert aluminium kjøleribbeprofiler Denne oppføringen presenterer den anodiserte aluminiumskjøleribbensprofilen for kjøperforespørsel, med spesifikasjoner, parametere og firmaprofilseksjoner som kan gjennomgås. Se produkt →
En innkjøpssjekkliste før bestillingen frigis
- Nevn legeringen og temperamentet, ikke bare "aluminium". 6063-T5 og 6061-T6 elokserer til forskjellige farger og maskinerer forskjellig.
- Angi anodiseringstype, klasse og tykkelsesområde etter standard, for eksempel Type II, Class II, 0,0004 til 0,0007 tommer.
- Legg ved en fysisk fargemester og en Delta E-grense i stedet for et fotografi eller en skriftlig beskrivelse.
- Bestem bearbeidingssekvensen. Kutting eller banking etter anodisering avslører bart metall; maskering før anodisering øker kostnadene, men holder et rent utseende.
- Still inn korrosjonstestmetoden og timer, vanligvis nøytral saltspray til ASTM B117.
- Merk reolplasseringer og maksimalt akseptable kontaktmerke på kosmetiske overflater, og tillat dimensjonsvekst på hver paringsflate.
En spesifikasjon som dekker disse seks punktene holder stand i en tvist, fordi hver enkelt kan måles i stedet for å krangle om.
Rengjør anodiserte overflater uten å skade dem
Mild oppvaskmiddel, varmt vann og en myk klut takler nesten alle situasjoner. Unngå alkaliske rengjøringsmidler, ammoniakkbaserte glasssprayer, blekemiddel og slipeputer, fordi sterk alkali angriper det forseglede oksidet og matt finishen permanent. Utendørs, skyll bort salt og byggestøv i stedet for å skrubbe det over overflaten. Anodiserte profiler trenger aldri voks, og omlakkering er ikke en del av vedlikeholdsrutinen deres i det hele tatt.
Anodiserte aluminiumsprofiler fungerer best når finishen er spesifisert som et teknisk krav i stedet for en fargeprøve. Legering, type, tykkelse, forsegling og reoler etterlater fingeravtrykk på den siste delen, og hver av dem kan skrives inn i tegningen før produksjonen starter.
Yindu Aluminium har ekstrudert og ferdigbehandlet aluminiumsprofiler i Nanxun, Zhejiang siden 1985, med anodisering, hard anodisering, pulverlakkering, PVDF-belegg og CNC-bearbeiding under ett tak med en kapasitet på ca. 10 000 tonn profiler i året. Hvis en tegning allerede krever en spesifikk legerings- og anodiseringsklasse, er neste trinn bekreftelse av ekstruderings- og etterbehandlingsruten, og vårt utvalg av aluminiumsprofiler viser standardformene vi produserer internt for heiser, varmeovner, kjøkkenutstyr og baderomsinnredning.
Forrige innlegg
Ingen tidligere artikkel
Neste innlegg
Vindusrammeprofil i aluminium: Legering, finish og toleranseveiledning for kjøpere
Adresse
Nr. 18, industripark, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang-provinsen, Kina
Hurtigmeny
Abonner på nyhetsbrev
Opphavsrett © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Produsenter av tilpassede aluminiumsprofiler

